

Silikon aushärten: Zeit, Temperatur und praktische Tipps
Die Silikon-Aushärtung dauert je nach Typ: LSR vernetzt bei +180 °C in 30 bis 90 s, HTV im Werkzeug in 3 bis 10 min, RTV-1 bei +23 °C und 4 mm Dicke in 24 bis 72 h.
Wie lange braucht Silikon, um auszuhärten? Die Antwort hängt vom Typ ab: RTV-Silikon vernetzt bei Raumtemperatur in Stunden bis Tagen, HTV-Silikon in Minuten im beheizten Werkzeug, LSR im Spritzguss in Sekunden. Dieser Leitfaden erklärt die Vernetzungschemie aller Silikontypen und die wichtigsten Einflussfaktoren auf die Aushärtezeit.
Was passiert beim Aushärten von Silikon?
„Aushärten“ bei Silikon bedeutet Vernetzung: aus den linearen Polysiloxan-Ketten entsteht durch Vernetzungsreaktion ein dreidimensionales Polymernetzwerk. Erst diese Vernetzung verleiht dem Material seine elastischen Eigenschaften – ein nicht ausgehärtetes Silikon ist eine zähflüssige, klebrige Masse.
Je nach Vernetzungssystem läuft die Reaktion mit unterschiedlichen Katalysatoren und Geschwindigkeiten ab. Die drei Hauptsysteme:
- Additionsvernetzung (Platin-katalysiert): schnell, ohne Nebenprodukte, in LSR und HTV (Platin-Typ)
- Peroxidvernetzung: Standard bei HTV-Silikon, Spaltprodukte müssen austemperiert werden
- Kondensationsvernetzung (Zinn-katalysiert): typisch für RTV-1 und RTV-2, Acetatabspaltung
Aushärtezeit nach Silikontyp
| Silikontyp | Temperatur | Aushärtezeit | Verarbeitung |
|---|---|---|---|
| RTV-1 (Kartusche, Luftfeuchte) | +23 °C / 50 % rF | 24–72 h bei 4 mm Dicke | Sanitärfugen, Dichtmasse |
| RTV-2 (2-Komp. Raumtemp.) | +23 °C | 30 min – 24 h je Rezeptur | Abformungen, Prototypen |
| HTV (Peroxid) | +150–200 °C | 5–10 min | Extrusion, Pressen |
| HTV (Platin-Addition) | +150 °C | 3–5 min | Spritzguss, Pressen |
| LSR (Platin-Addition) | +180 °C | 30–90 sec | Spritzguss |
| Heißluftvulkanisation HAV | +250–350 °C | 10–60 sec | Extrusion endlos |
Aushärtezeit bei Raumtemperatur (RTV)
RTV-Silikone vernetzen ohne Wärmezufuhr – ideal für Anwendungen, bei denen keine Heißluft oder beheizte Werkzeuge verfügbar sind. Die Vernetzung beginnt sofort nach Auftragung (RTV-1) oder Mischen (RTV-2). Wichtige Einflussfaktoren auf die Geschwindigkeit:
- Luftfeuchtigkeit (RTV-1): bei 80 % rF doppelt so schnell wie bei 20 % rF
- Temperatur: 10 °C höher = ca. 50 % schnellere Vernetzung
- Schichtdicke: Vernetzung wandert von außen nach innen – bei 4 mm Dicke 24–48 h, bei 10 mm 5–7 Tage
- Mischverhältnis (RTV-2): exakt einhalten, sonst keine vollständige Vernetzung
Aushärtezeit bei HTV und LSR (warm)
Bei industriell verarbeiteten Silikonen (HTV im Extruder oder LSR im Spritzguss) erfolgt die Vernetzung deutlich schneller. Die Reaktionsgeschwindigkeit steigt exponentiell mit der Temperatur: bei 180 °C läuft die Platin-Addition etwa 100× schneller ab als bei 23 °C.
Typische Zykluszeiten für LSR-Spritzguss bei 180 °C Werkzeugtemperatur: 30–60 Sekunden für Teile bis 2 mm Wandstärke, 90–120 Sekunden für 5 mm Wandstärke. HTV-Extrusion mit Heißluftkanal: 10–30 Sekunden pro Meter bei 300 °C Kanaltemperatur.
Nachvernetzung (Tempering)
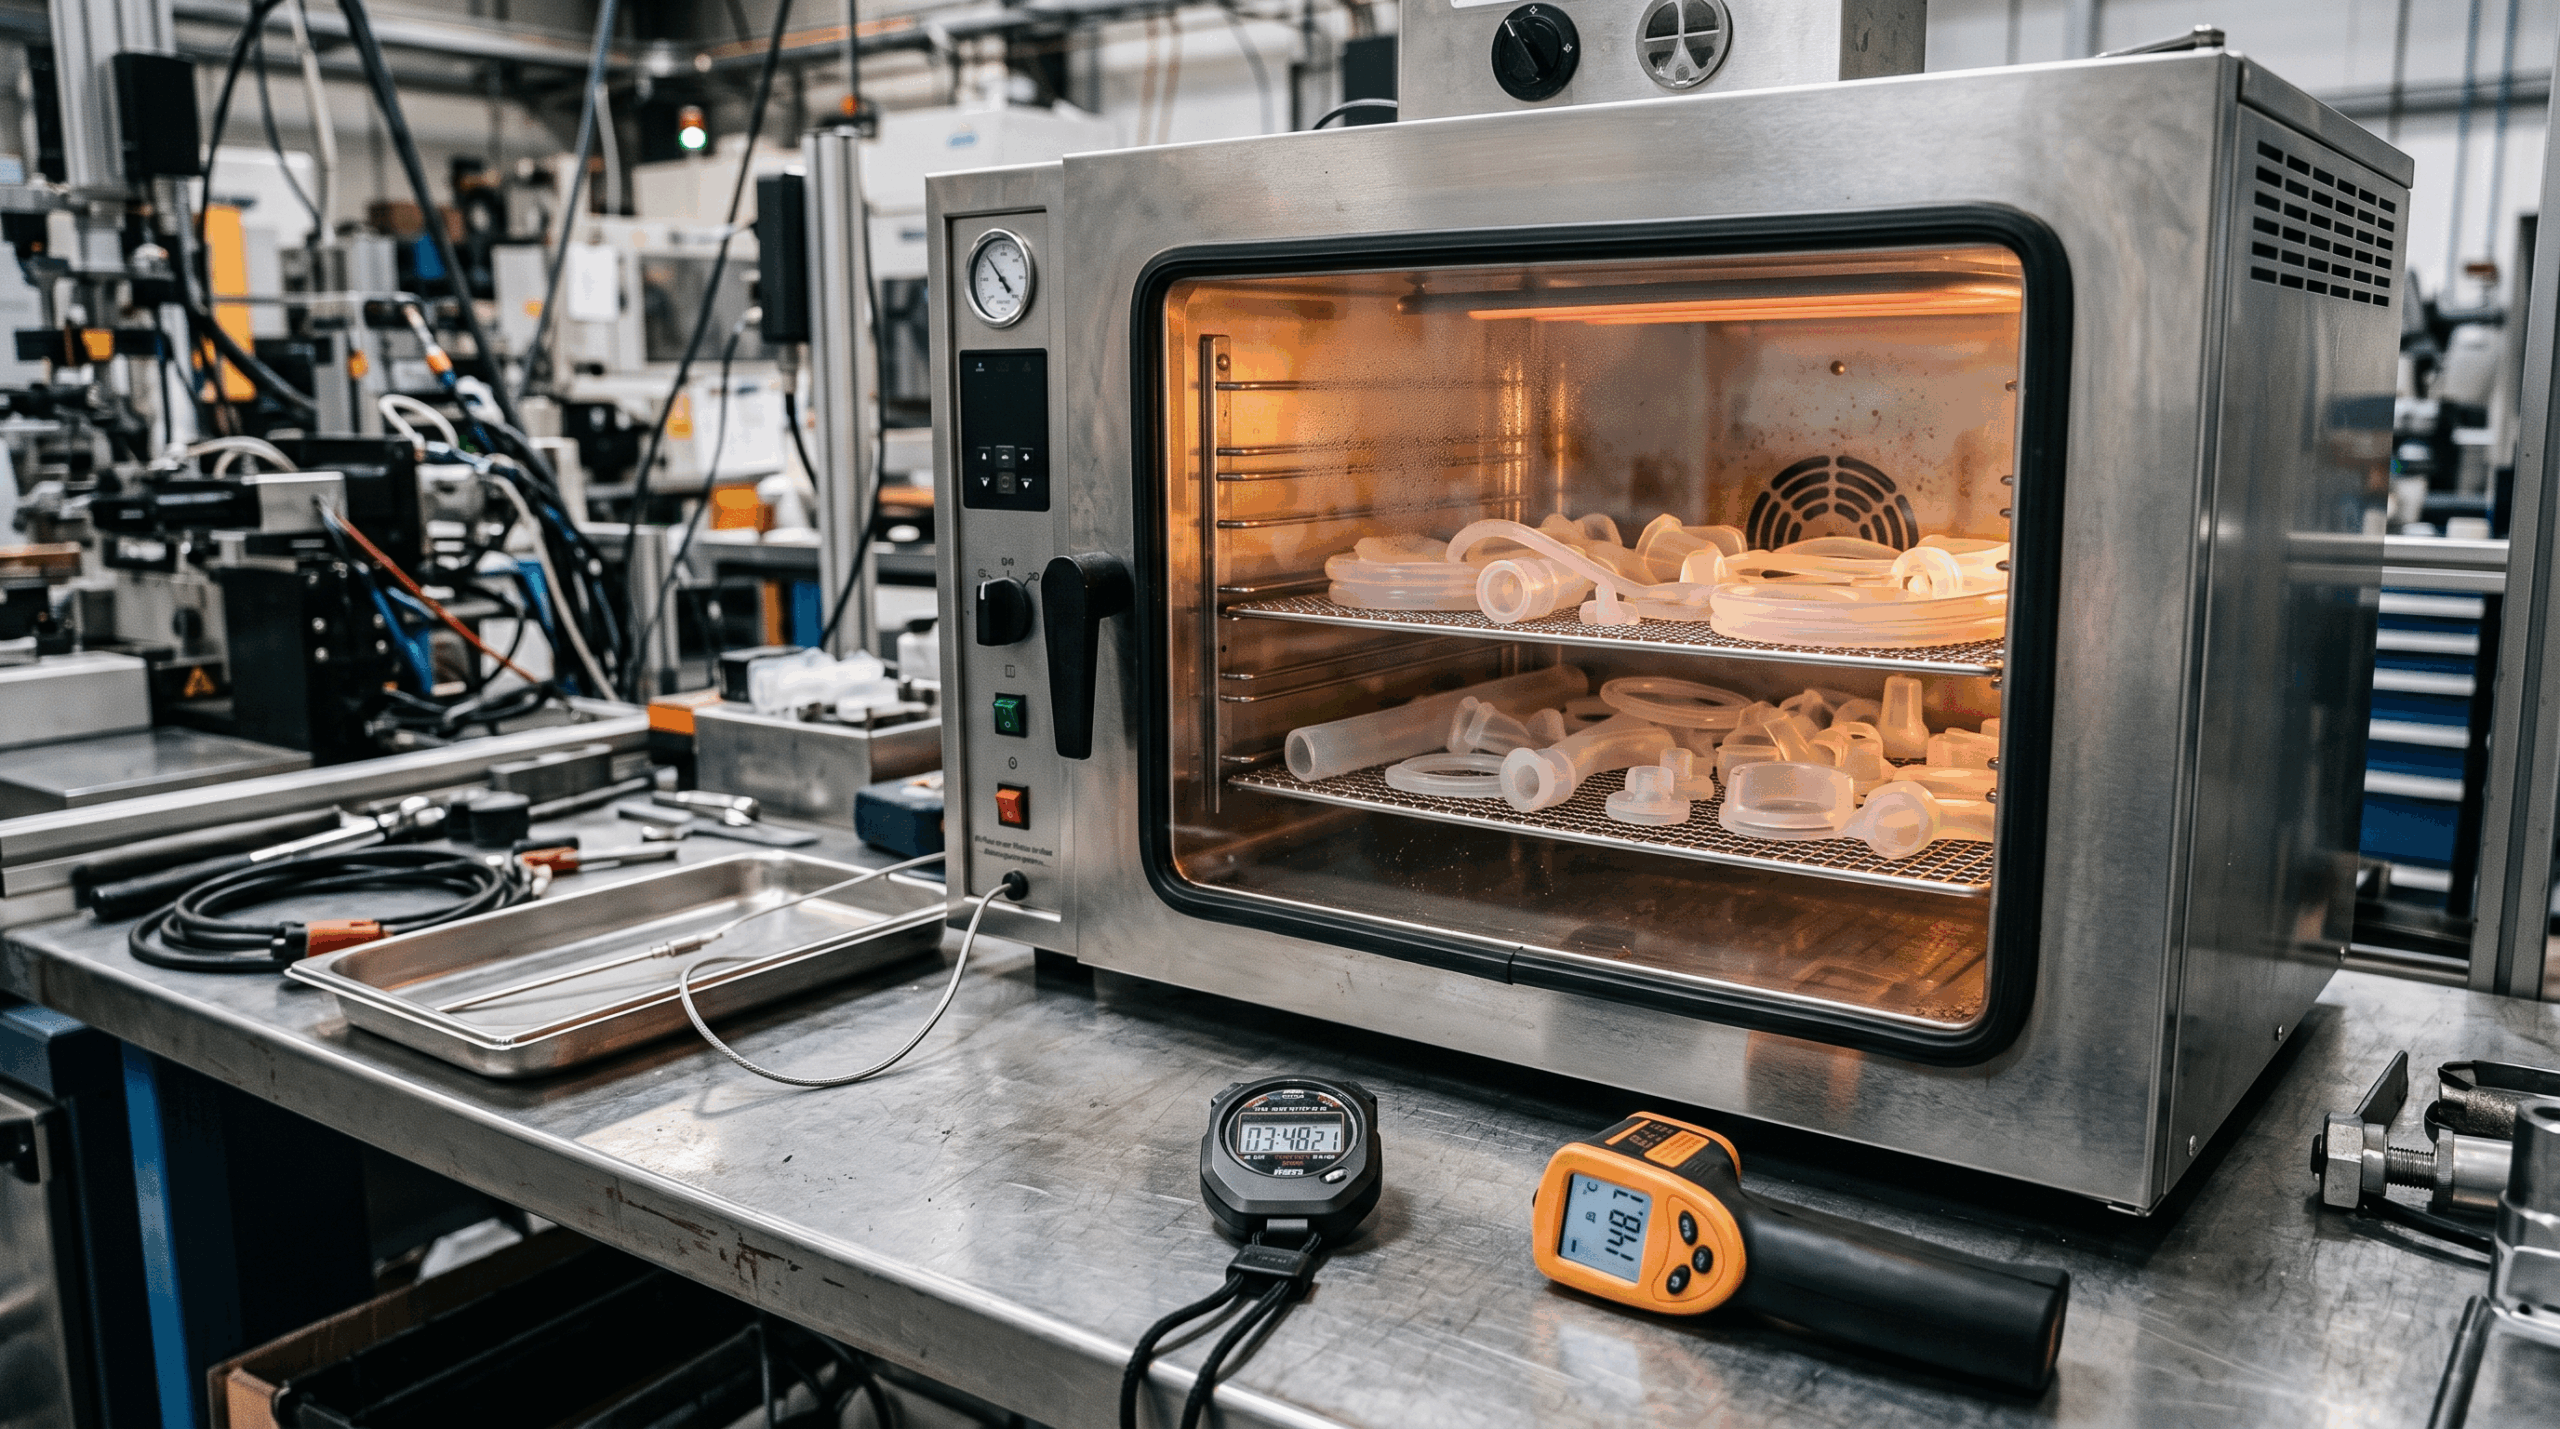
Nach der Erstvernetzung enthalten Silikone noch flüchtige Bestandteile (bei HTV: Peroxid-Spaltprodukte; bei LSR: Restkatalysatoren und niedermolekulare Siloxane). Diese werden durch Tempering bei 200 °C für 2–4 Stunden ausgetrieben.
Tempering ist Pflicht für: Medizinprodukte (USP Class VI), Lebensmittelschläuche (BfR XV), Anwendungen mit sehr niedrigem Druckverformungsrest, optisch transparente Teile. Bei Standardanwendungen ist Tempering optional.
Praktische Tipps für die Verarbeitung
Erfahrungsbasierte Empfehlungen für die wichtigsten Probleme:
- Silikon bleibt klebrig: mehr Zeit geben (RTV-1 mindestens 48 h), Luftfeuchte prüfen
- Vernetzung ungleichmäßig: Mischverhältnis (RTV-2) prüfen, A und B nicht vertauscht?
- Inhibition durch Schwefel/Amine: Latex-Handschuhe, Amine, Schwefel-Bestandteile vermeiden – sie deaktivieren Platin-Katalysatoren
- Vernetzung zu langsam: Beschleuniger zusetzen (RTV-2) oder Werkzeugtemperatur erhöhen (HTV/LSR)
- Bläschen im Material: RTV-2 unter Vakuum entlüften, HTV/LSR-Werkzeugentlüftung prüfen
Häufig gestellte Fragen
Je nach Typ: RTV-1 Silikonkartuschen 24–72 Stunden, RTV-2 Abformsilikone 30 Minuten bis 24 Stunden, HTV im beheizten Werkzeug 5–10 Minuten, LSR im Spritzguss 30–90 Sekunden. Bei 4 mm Dicke und 23 °C rechnen Sie bei RTV-1 mit etwa 48 Stunden bis zur vollen Festigkeit.
Industriell bei 180–200 °C in beheizten Werkzeugen (LSR-Spritzguss, HTV-Pressen). RTV-Silikone werden bei +23 °C verarbeitet, eine Erwärmung auf 40–60 °C kann die Aushärtezeit halbieren, Temperaturen über 80 °C sind bei RTV-2 zu vermeiden, weil die Topfzeit zu kurz wird.
Ja, für RTV-2 Silikone (Abformungen, Prototypen) ist die Nachvernetzung bei 80–100 °C im Backofen empfehlenswert. Bei RTV-1 aus der Kartusche bringt zusätzliche Wärme wenig, weil die Vernetzung Luftfeuchtigkeit benötigt – höhere Temperatur reduziert die Feuchtigkeitsdiffusion.
Vollständig ausgehärtetes Silikon ist klebfrei, elastisch, lässt sich nicht eindrücken und kehrt nach Verformung in die Ausgangsform zurück. Bei RTV-2 ist der Härtegrad mit einem Shore-Härteprüfgerät messbar – die Endhärte sollte erreicht sein.
Platin-katalysierte Silikone (LSR, HTV-Platin, RTV-2 platinhaltig) werden durch Schwefel, Amine, Zinn-Verbindungen und einige Naturkautschuk-Produkte vergiftet. Latex-Handschuhe, S-haltige Trennmittel und Aminharze sollten vermieden werden. Bei Verdacht erst Verträglichkeitstest.
Korrekt ausgehärtetes Silikon hat eine Lebensdauer von 20–30 Jahren bei Standardbedingungen. Bei UV-, Hitze- oder Chemikalienbelastung kann sich dieser Wert reduzieren, bei optimal geschützten Anwendungen (z. B. eingebaut) sogar deutlich verlängern.
Beratung und Anfrage
Lindemann fertigt Silikonprodukte mit dokumentiertem Vernetzungsprozess und optionalem Tempering für medizinische und lebensmittelechte Anwendungen. Jetzt Anfrage senden.
Passende Produkte und Anwendungen
Technische Daten: Aushaerten
| Werkstoff | VMQ-Silikonkautschuk als HTV/HCR oder LSR |
|---|---|
| Vernetzungssystem | Peroxid oder Platin-Addition |
| Härtebereich | 40 bis 80 Shore A, je nach Compound |
| Einsatztemperatur | -60 °C bis +200 °C, je nach Compound |
| Vulkanisation | Heißluft (HAV) bei +250 bis 350 °C oder beheiztes Werkzeug bei +150 bis 200 °C |
| Nachvernetzung (Tempern) | typisch 2 bis 4 h bei 200 °C; ob und mit welchem Zyklus, hängt von Compound und Anwendung ab |
| Toleranzen | nach ISO 3302-1, Extrusionsware typisch Klasse E2 |
| Konformität und Prüfklassen | BfR-Empfehlung XV (Empfehlung), FDA 21 CFR 177.2600 (Vorschrift), USP Class VI (Prüfklassifizierung), je nach Compound |
| Fertigungsverfahren | Extrusion (Endlosware), Formpressen, LSR-Spritzguss |
| Lieferform | Schläuche und Profile als Endlosware, Formteile nach Zeichnung |
Weitere Fragen aus der Praxis
Wann ist Silikon nach der Verarbeitung voll belastbar?
Erst nach vollständiger Durchvernetzung. Bei RTV-1 bildet sich zwar früh eine Haut, die Vernetzung wandert aber von außen nach innen; bei 4 mm Schichtdicke, +23 °C und 50 % rF ist typisch mit etwa 48 Stunden bis zur vollen Festigkeit zu rechnen, maßgeblich sind die Angaben im technischen Datenblatt des Produkts. Warm vernetzte Silikone (HTV, LSR) sind nach dem Entformen mechanisch belastbar; für Anwendungen mit niedrigem Druckverformungsrest folgt zusätzlich die Nachvernetzung.
Kann man Silikon auf bereits ausgehärtetes Silikon auftragen?
Frisches Silikon kann auf ausgehärtetem Silikon vernetzen, eine zuverlässige Haftung ist damit aber nicht garantiert. Maßgeblich sind die konkrete Materialverträglichkeit, eine saubere, fettfreie Fläche und die Vorbehandlung; je nach Compound sind ein Primer und ein Haftversuch am Originalteil erforderlich. Rückstände zinnkatalysierter, kondensationsvernetzender Silikone können zusätzlich den Platin-Katalysator additionsvernetzender Systeme deaktivieren.
Warum härtet additionsvernetzendes Silikon an manchen Stellen nicht aus?
Meist liegt Inhibition vor: Schwefel, Amine und Zinnverbindungen deaktivieren den Platin-Katalysator, die betroffenen Stellen bleiben dauerhaft klebrig. Typische Quellen sind Latex-Handschuhe, schwefelvernetzte Gummiteile, aminhärtende Klebstoffe und Rückstände kondensationsvernetzender Silikone. Abhilfe schaffen saubere Kontaktflächen und ein Vorabtest von Handschuhen und Modellwerkstoffen an einer kleinen Probe, denn auch einzelne Handschuhmaterialien können die Vernetzung stören.
Welche Temperatur ist bei der Verarbeitung von Silikon im Außenbereich einzuhalten?
Maßgeblich sind die Verarbeitungsgrenzen im technischen Datenblatt des jeweiligen Produkts, eine allgemeingültige Mindesttemperatur gibt es nicht. Kälte verlangsamt die Vernetzung deutlich, RTV-1 benötigt zusätzlich Luftfeuchtigkeit, und kalte Luft enthält weniger davon. Der Untergrund muss trocken und frostfrei sein, Kondenswasser am Taupunkt ist zu vermeiden. Bei niedrigen Temperaturen deshalb deutlich mehr Zeit einplanen als die 24 bis 72 h bei +23 °C und 4 mm Schichtdicke.
Wann darf ausgehärtetes Silikon mit Wasser oder Lebensmitteln in Kontakt kommen?
Mit Wasser erst nach vollständiger Durchvernetzung, bei RTV-1 mit 4 mm Schichtdicke also nach 24 bis 72 h. Für den Lebensmittelkontakt sind die Anforderungen an das Fertigerzeugnis maßgeblich, etwa nach BfR-Empfehlung XV oder FDA 21 CFR 177.2600. Flüchtige Bestandteile werden dafür je nach Compound durch Tempern ausgetrieben, typisch bei 200 °C für 2 bis 4 Stunden; ob und mit welchem Zyklus getempert wird, legt das jeweilige Compound-Datenblatt fest.
Wie wird der Vernetzungsgrad von Silikon in der Fertigung geprüft?
Mit dem Rheometer: Es misst den Drehmomentanstieg der Mischung während der Vulkanisation und zeigt, wann die Vernetzung praktisch abgeschlossen ist. Daraus werden die Heizzeiten für Extrusion und Spritzguss festgelegt. Am fertigen Teil dienen die erreichte Shore-A-Härte und der Druckverformungsrest als Kontrollgrößen; ein erhöhter Druckverformungsrest deutet auf unvollständige Vernetzung oder fehlendes Tempern hin.