

Lindemann Silikon GmbH & Co.KG
Silikonformteile aus HTV oder LSR-Silikon - Qualitativ hochwertig
Ihr Spezialist für Silikon
jetzt kontaktieren


Mit dem Laden des Videos akzeptieren Sie die Datenschutzerklärung von YouTube.
Mehr erfahren


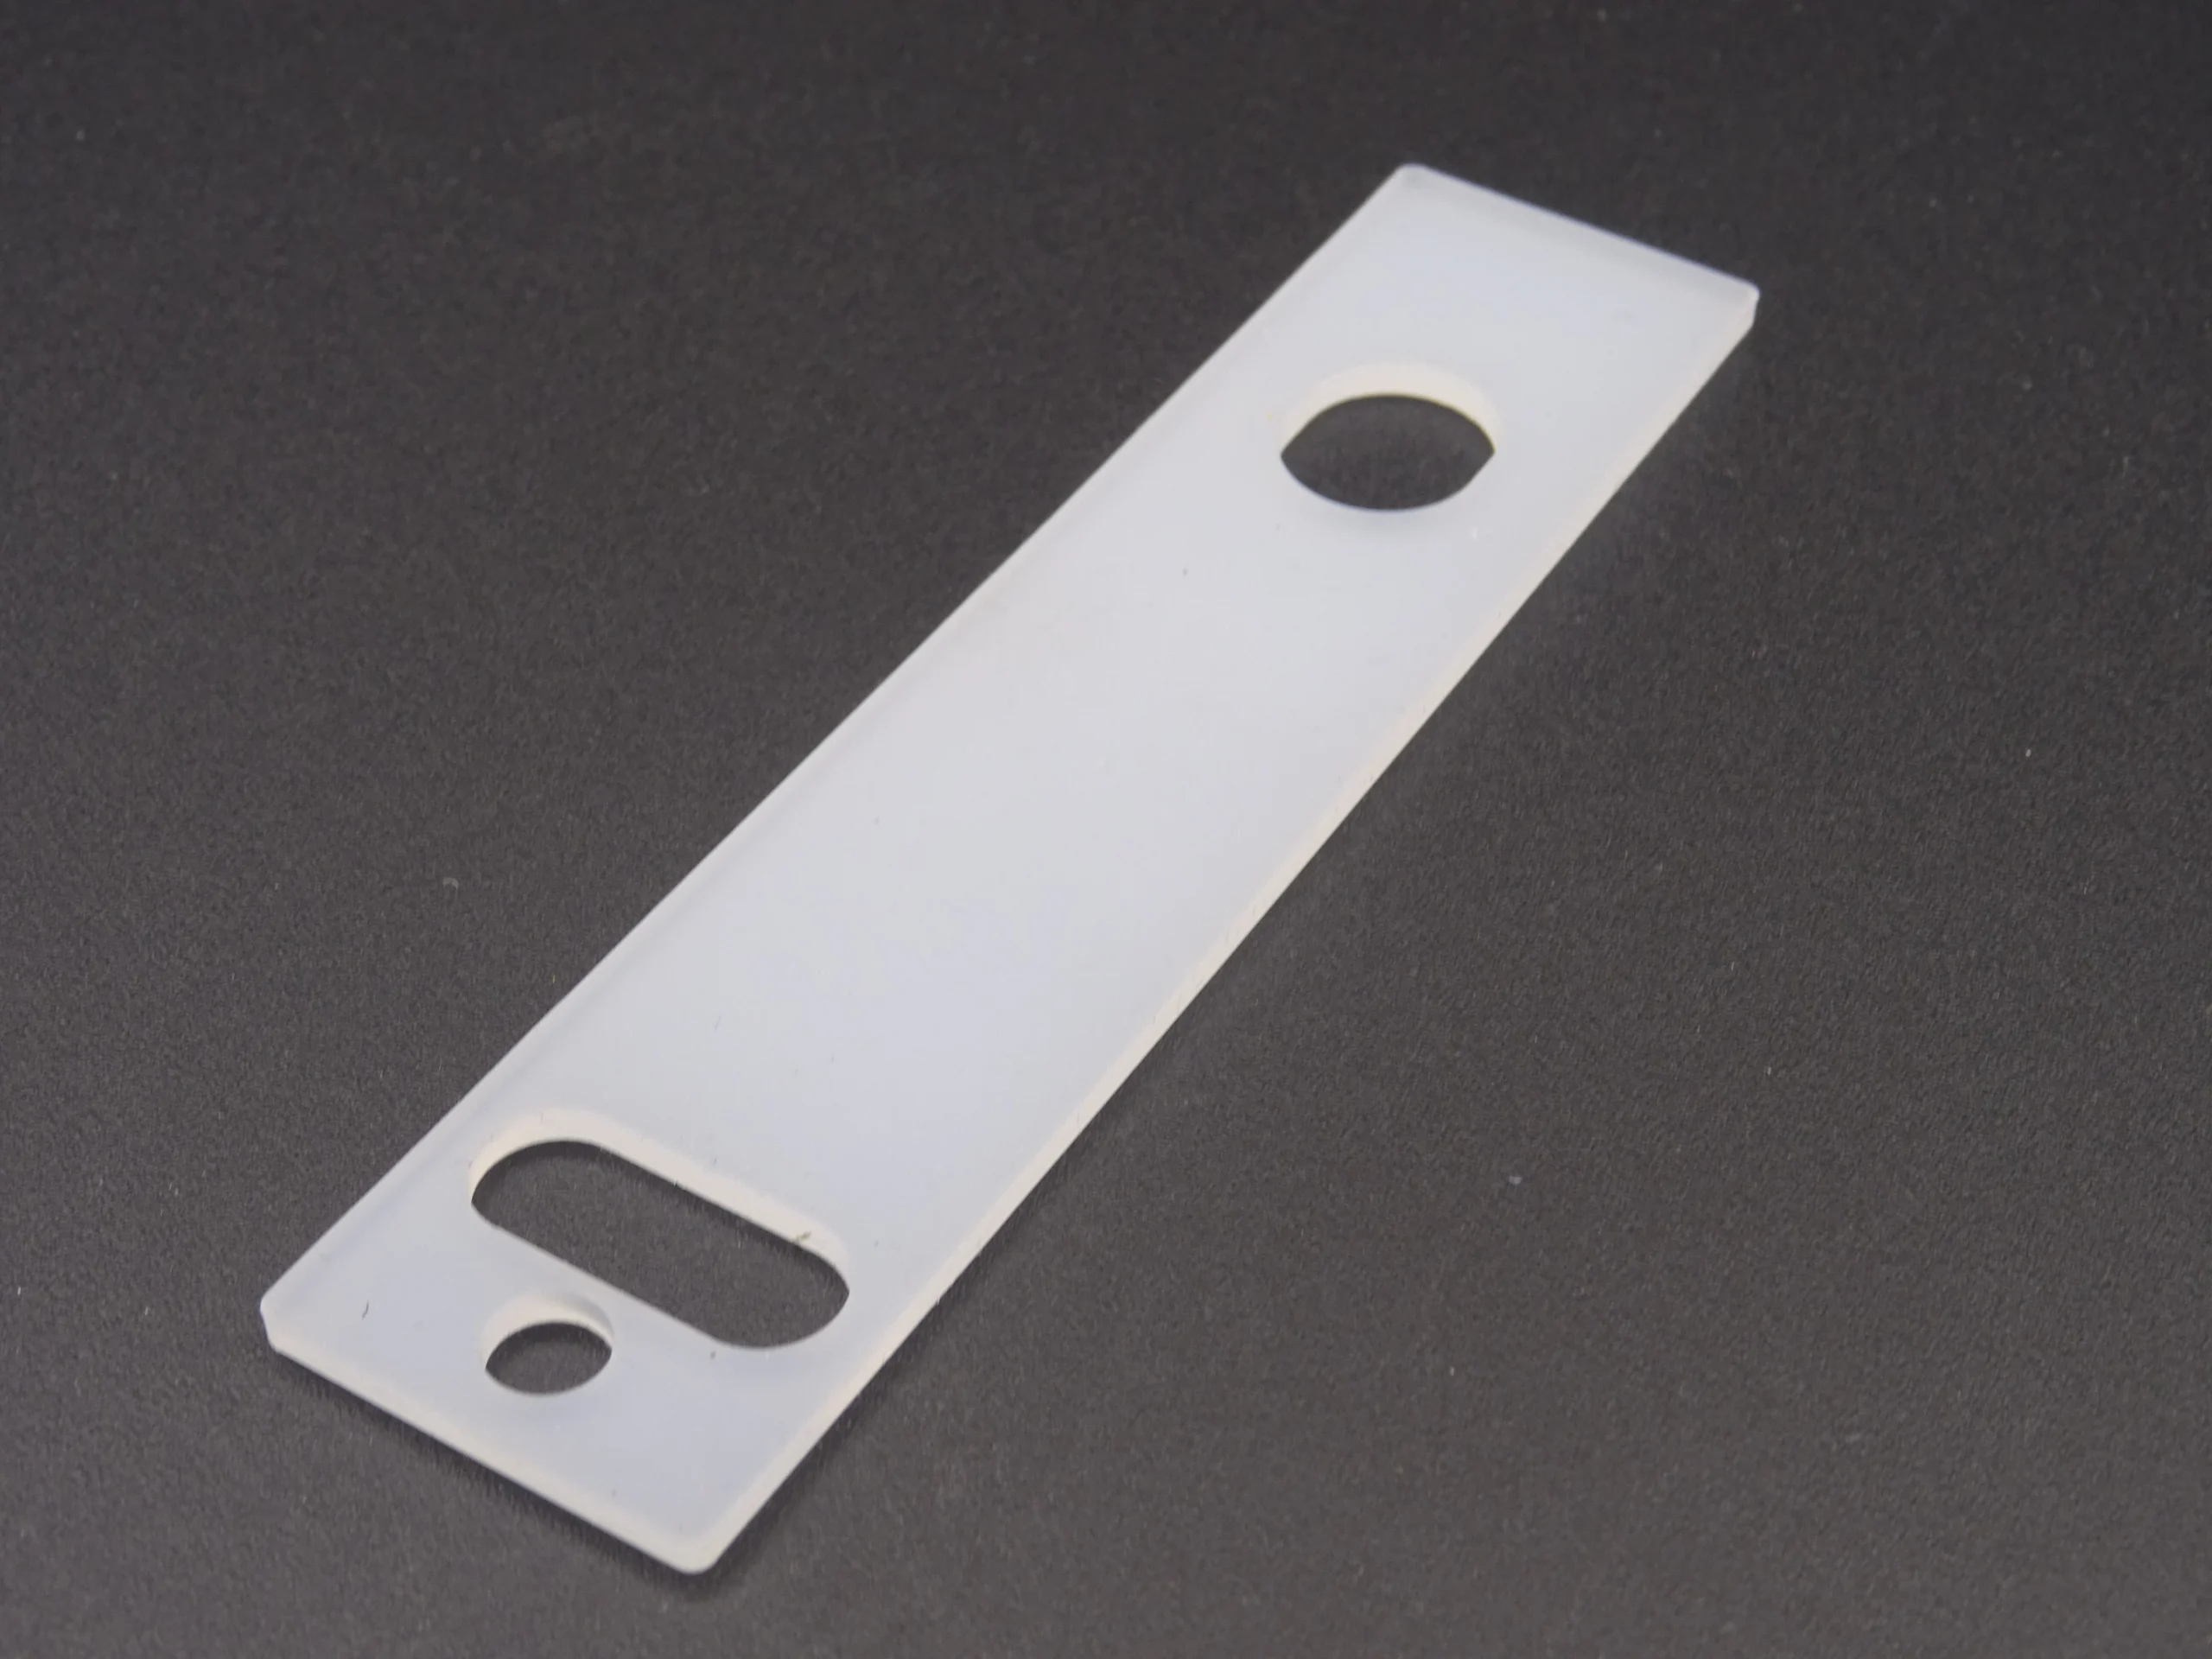
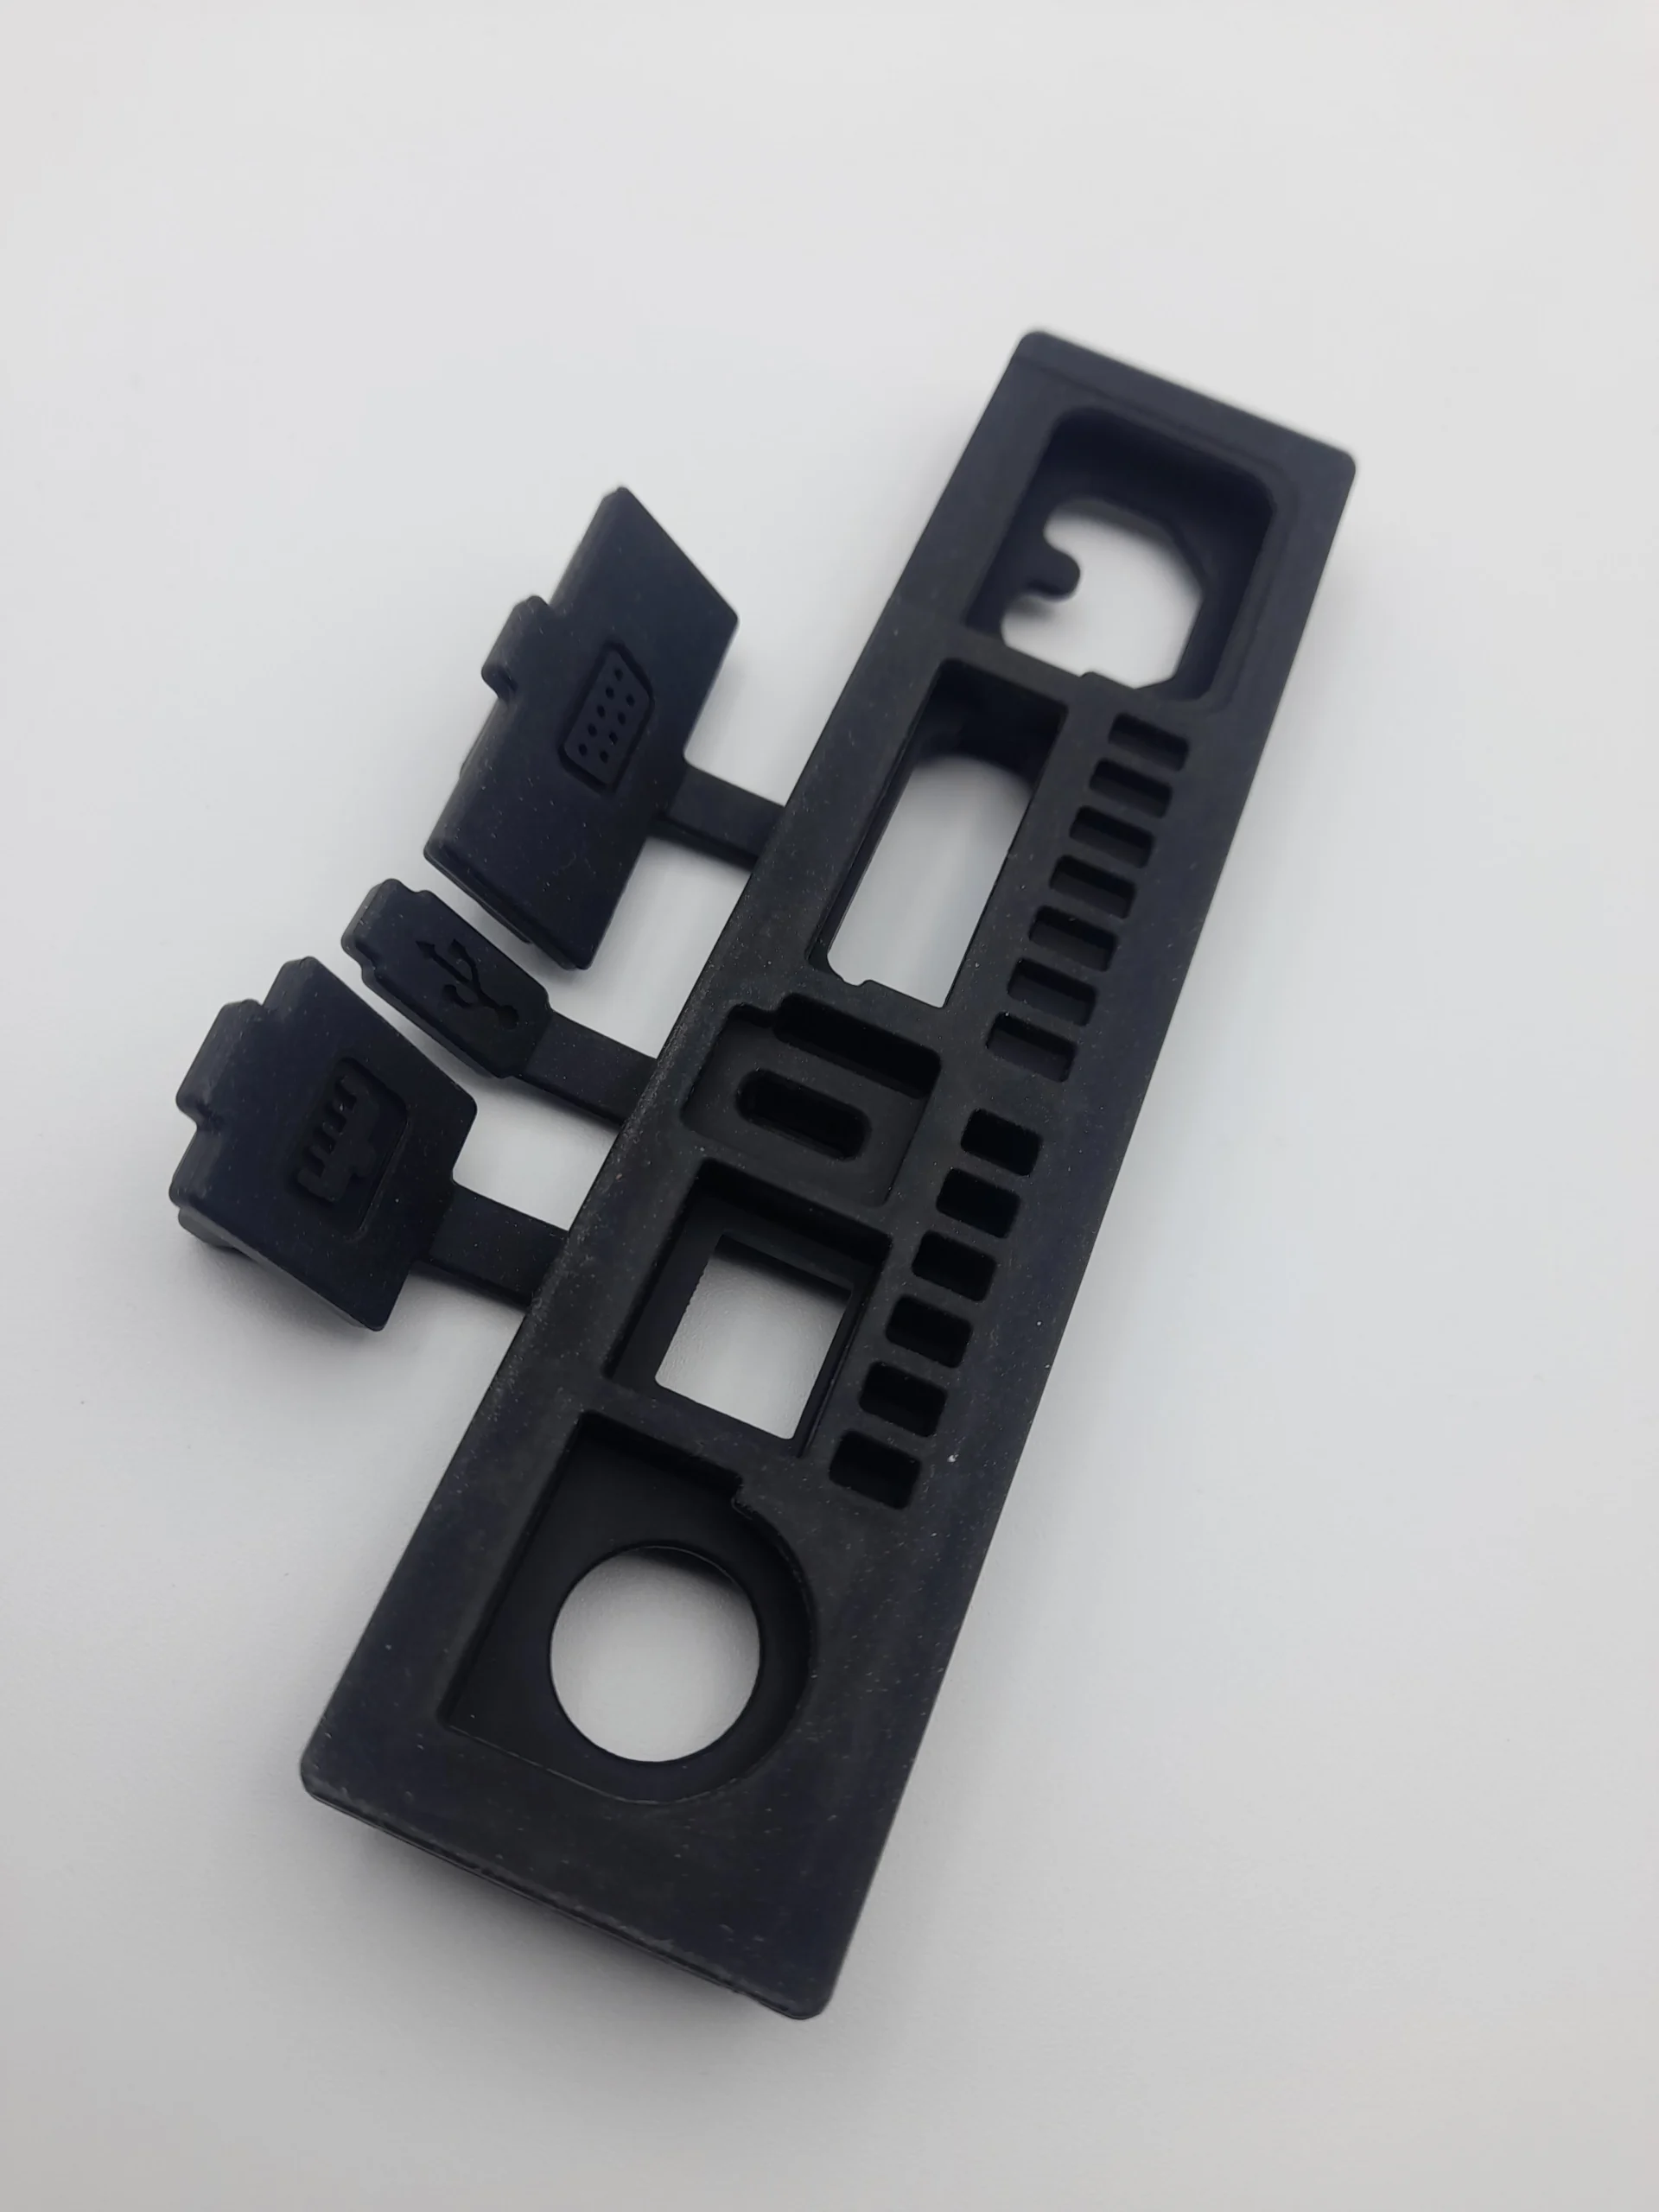
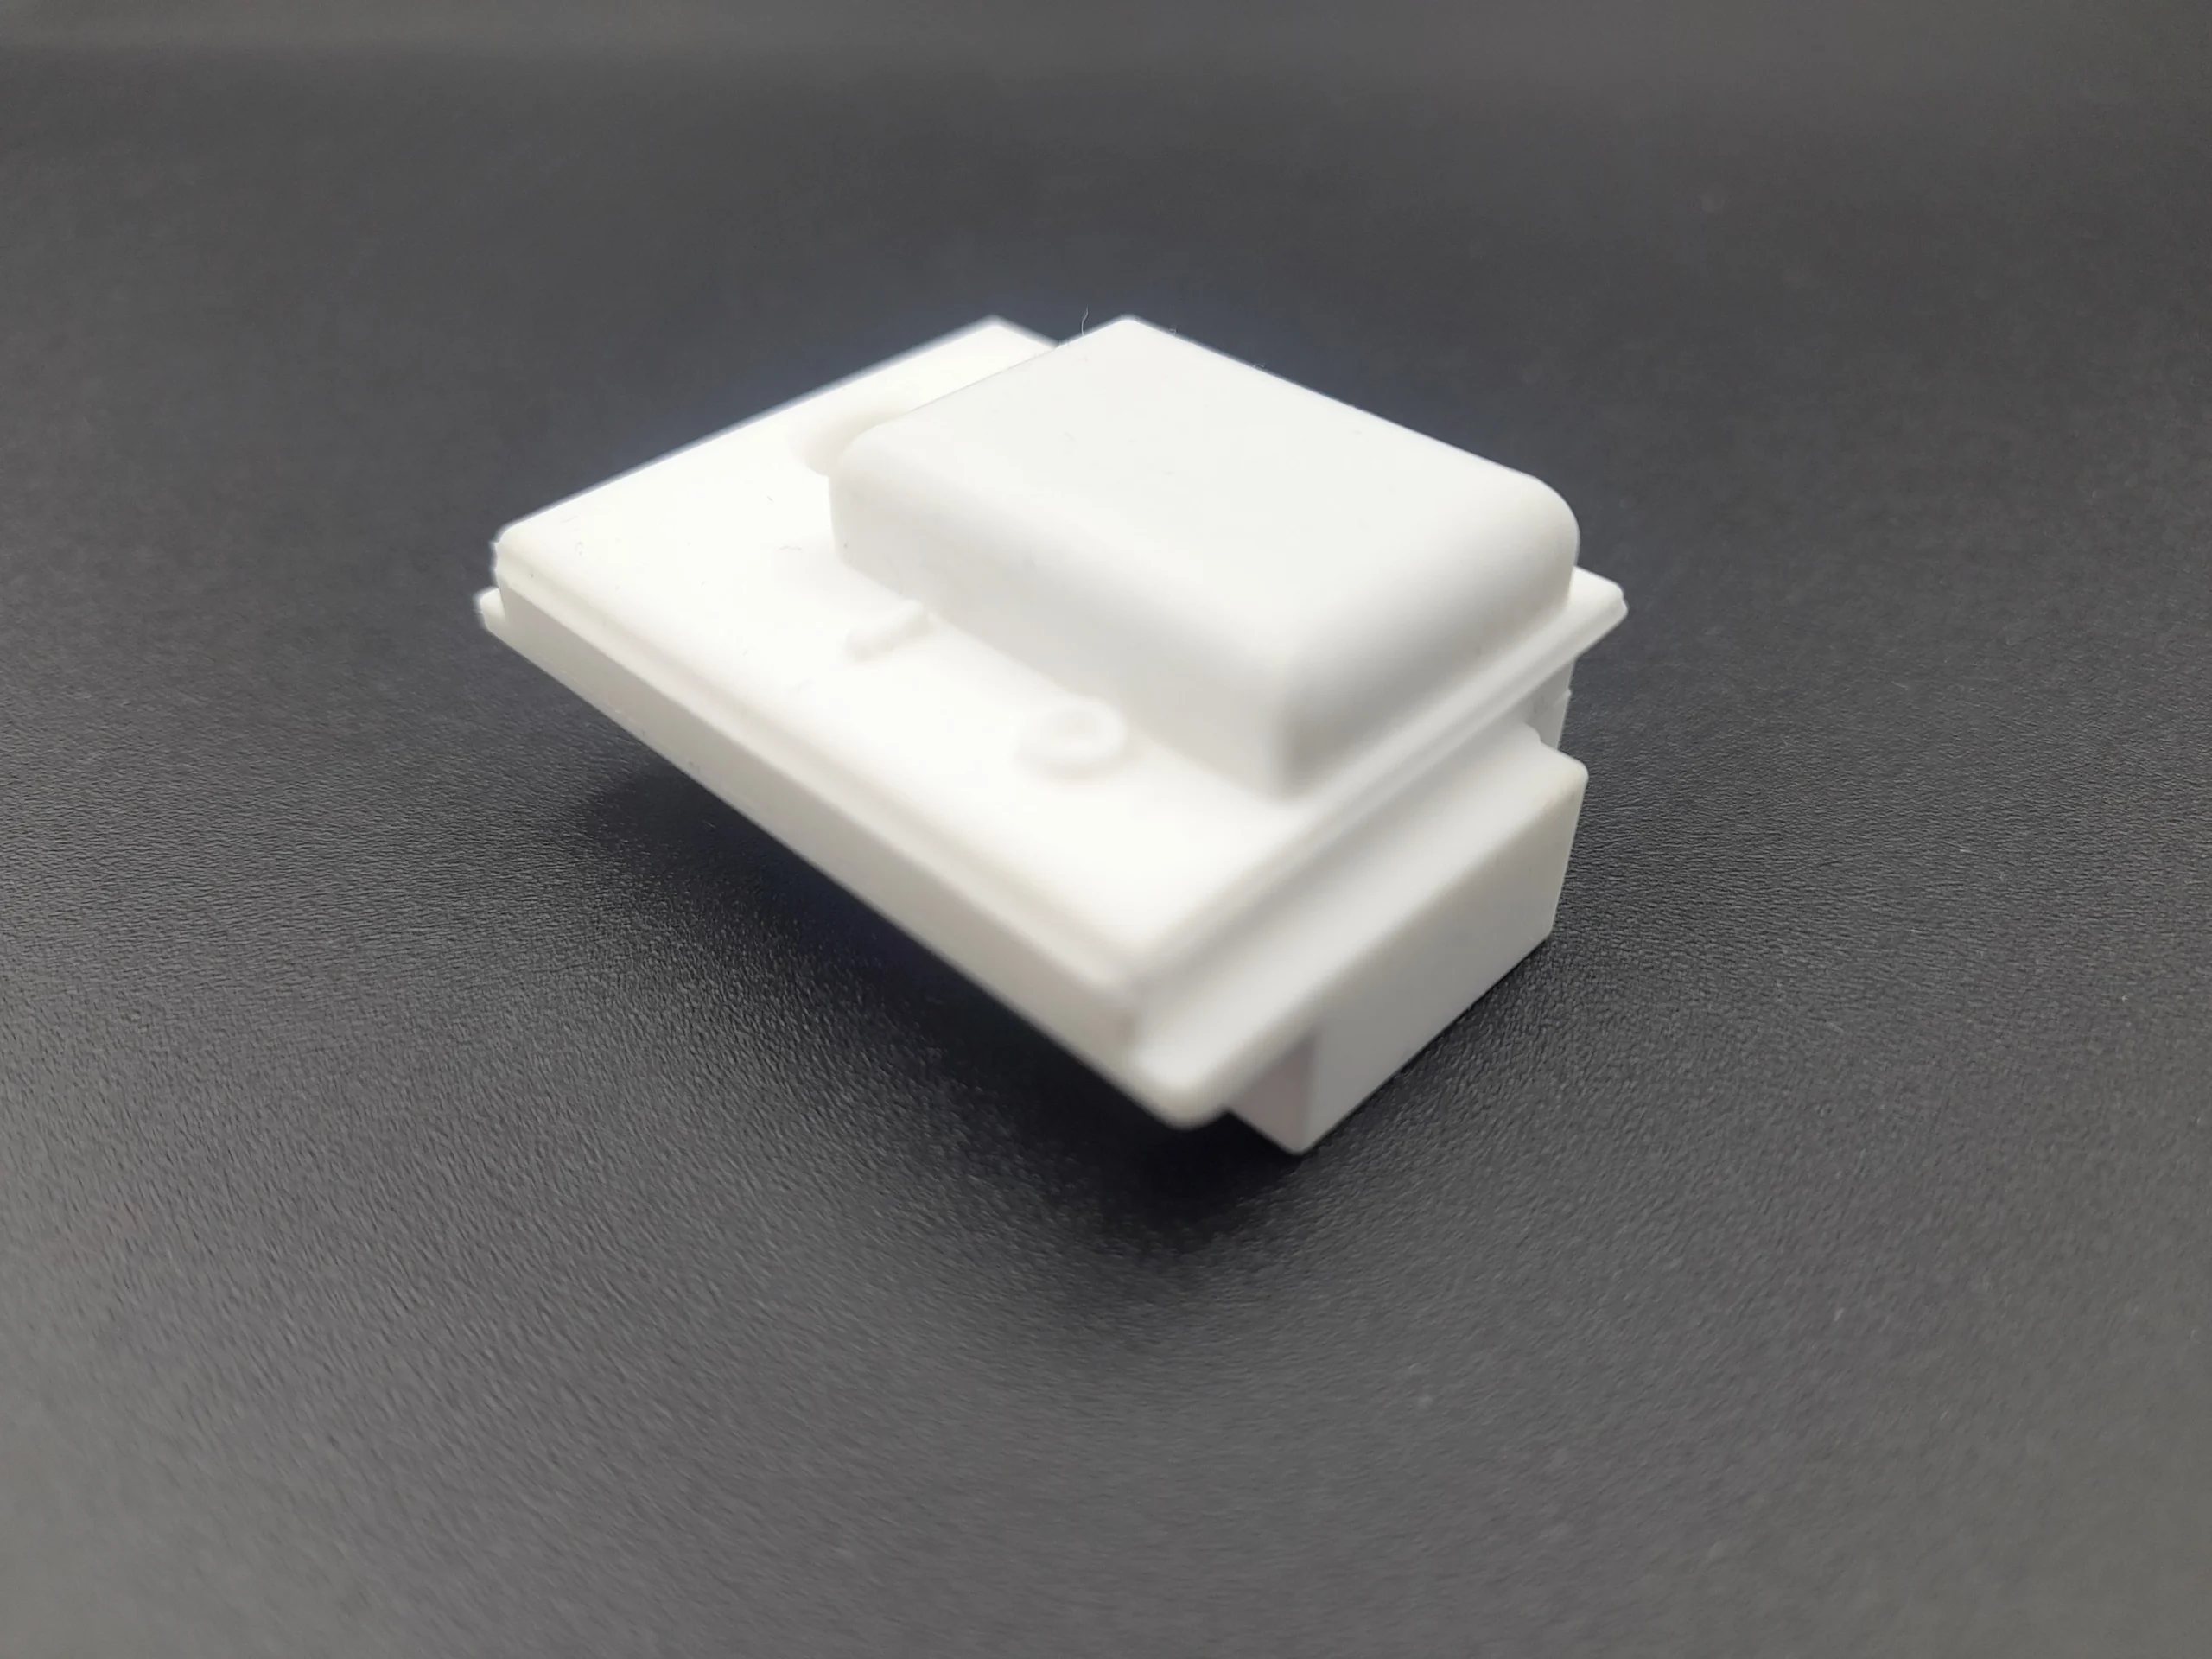
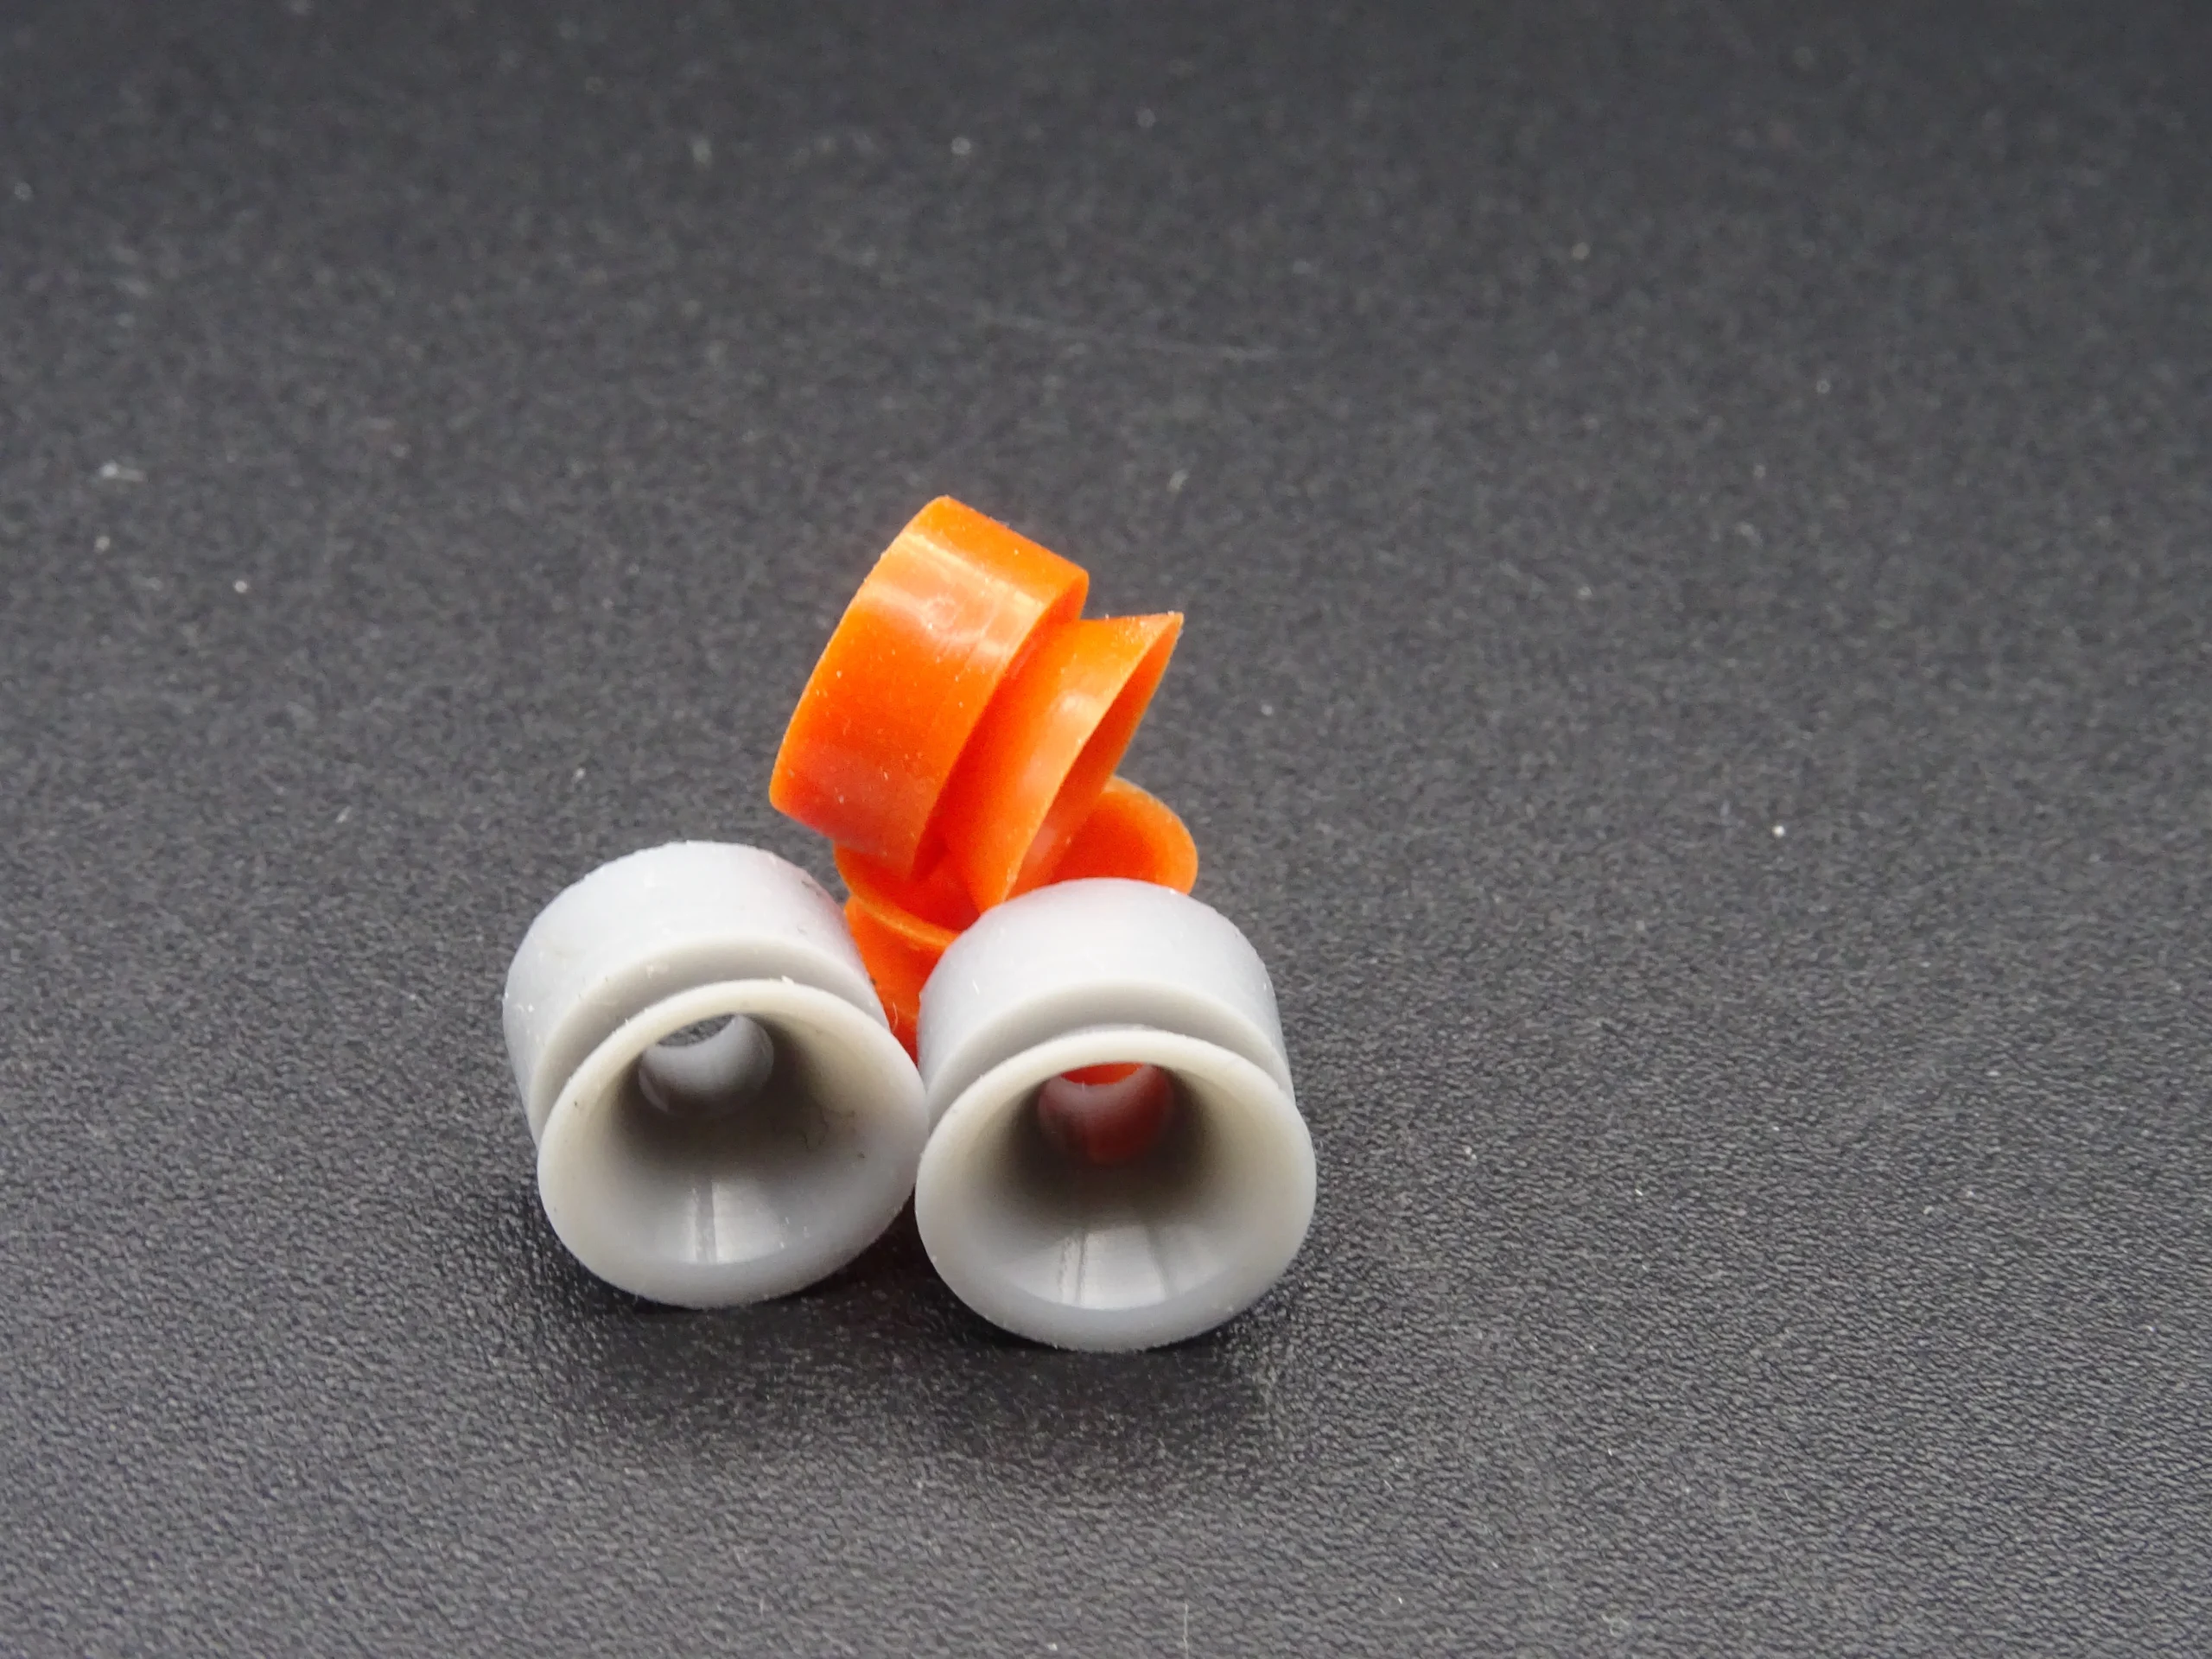
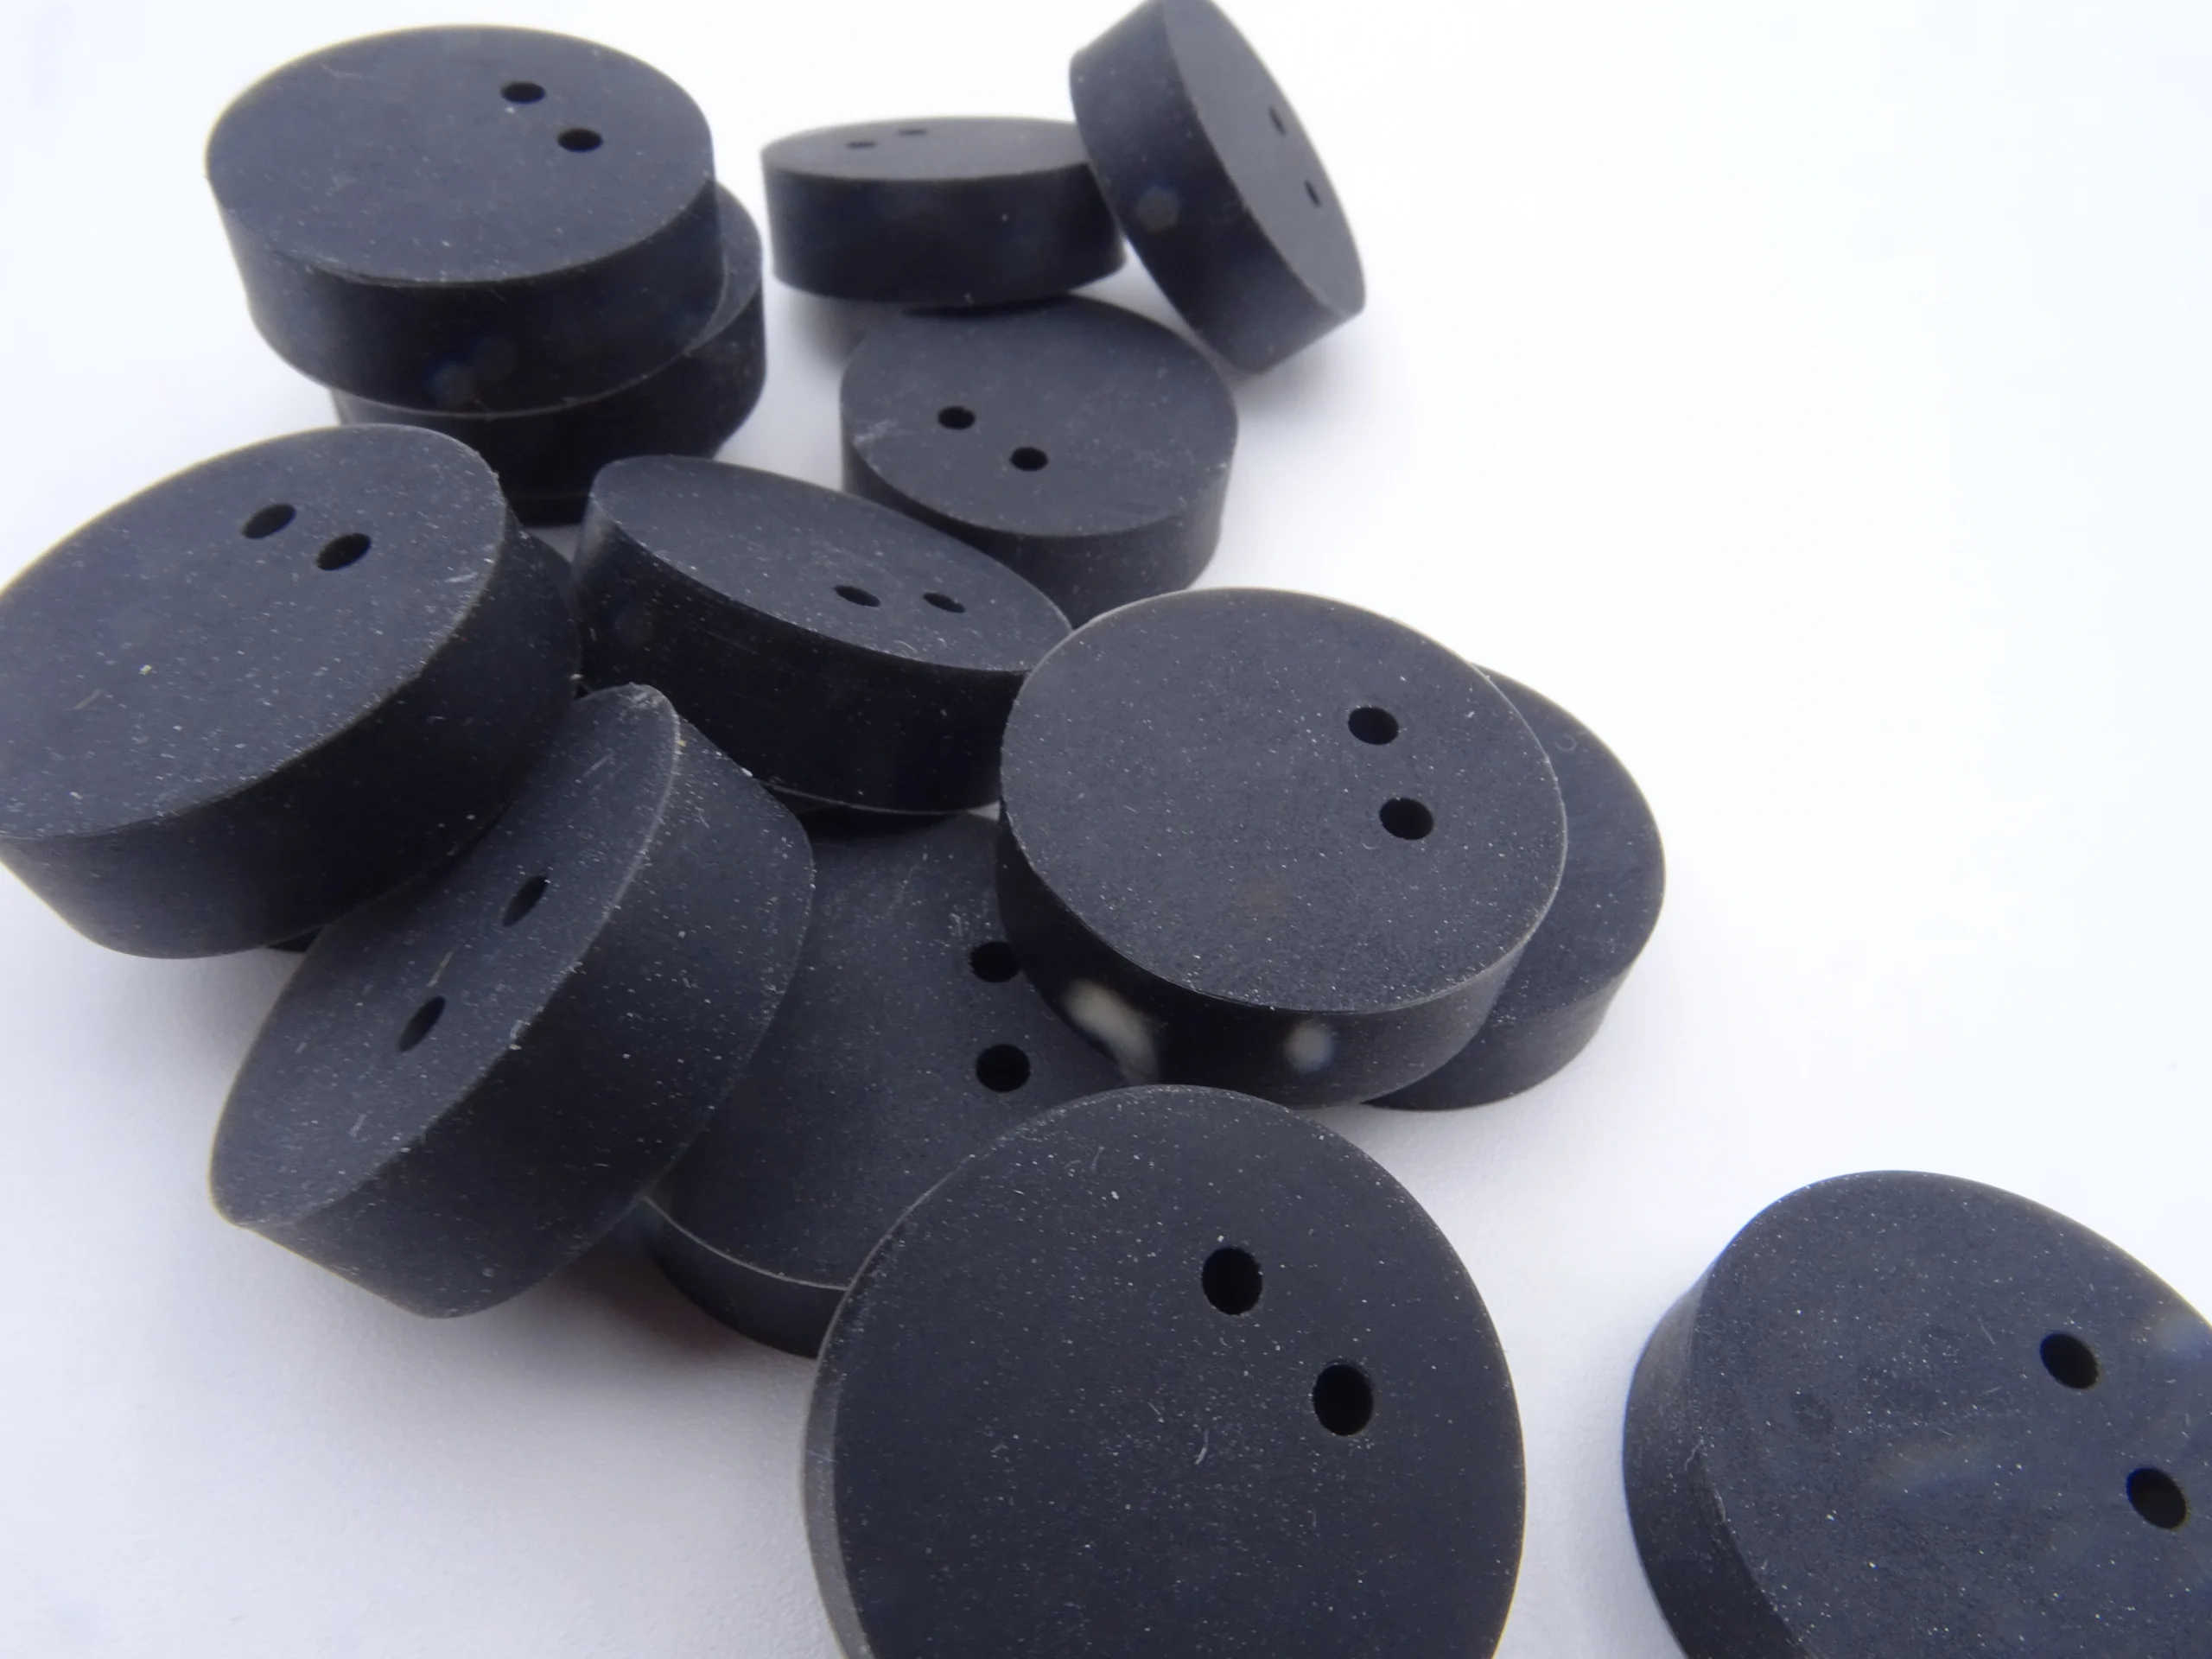
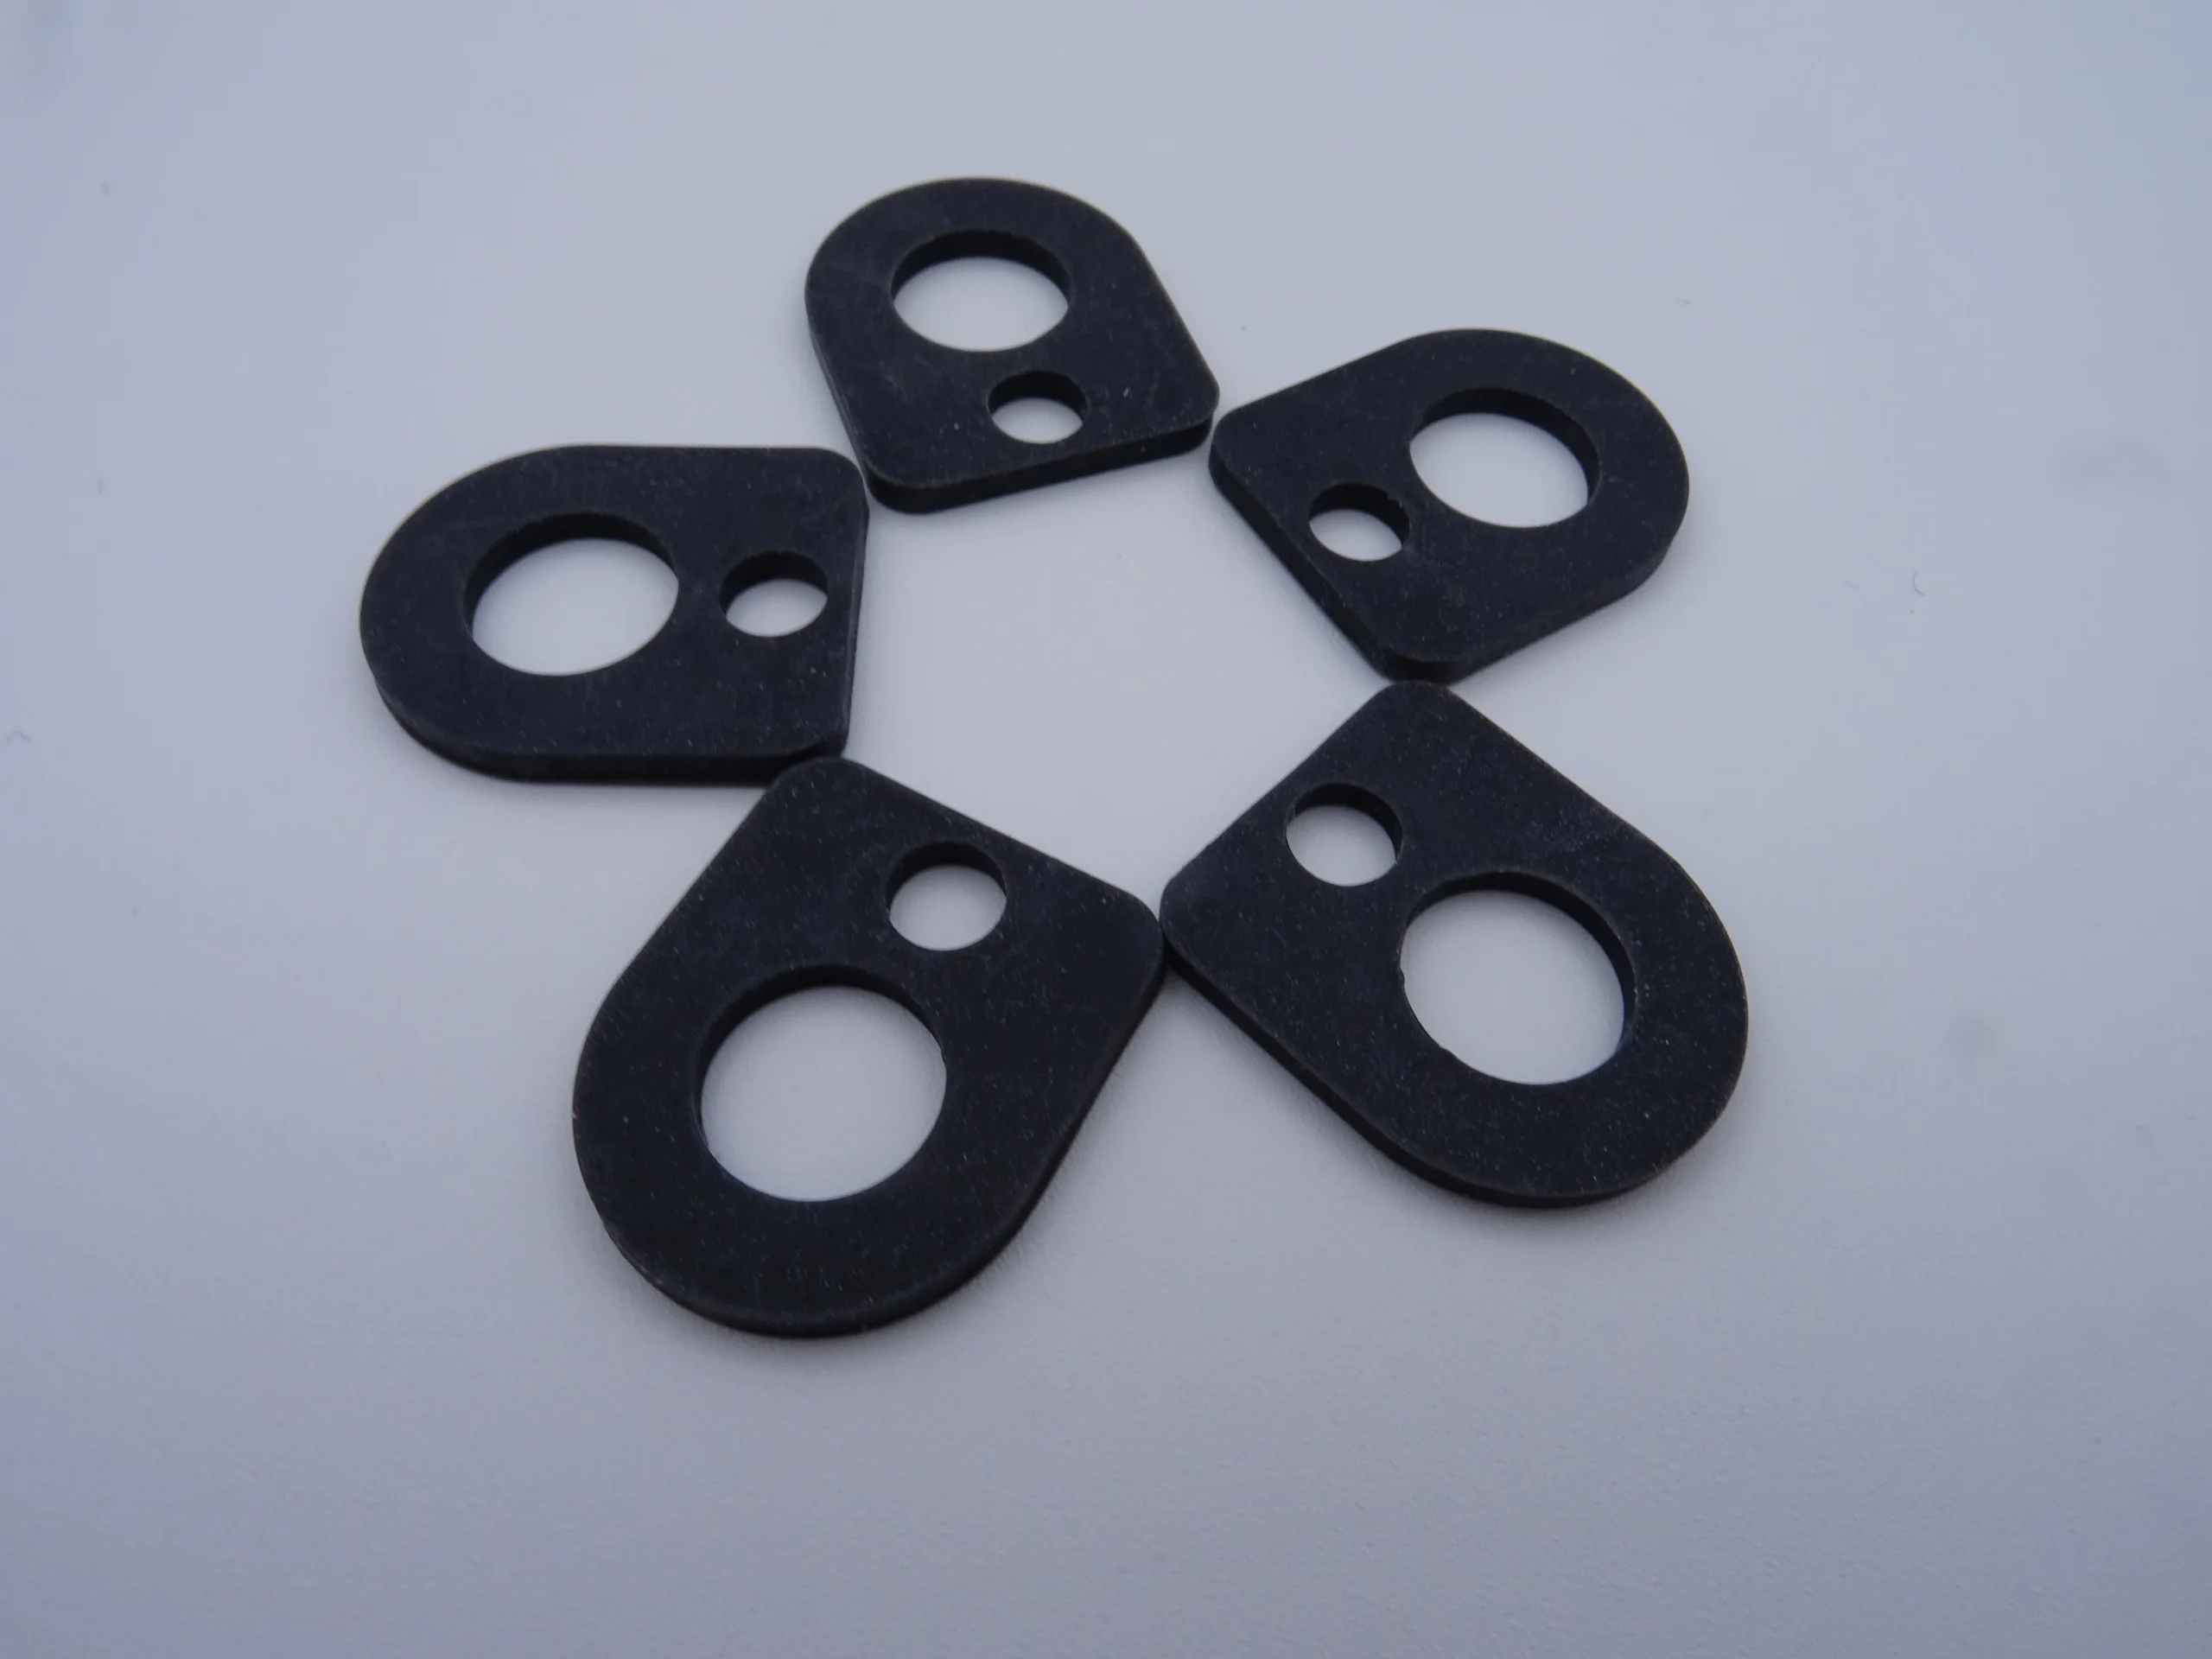
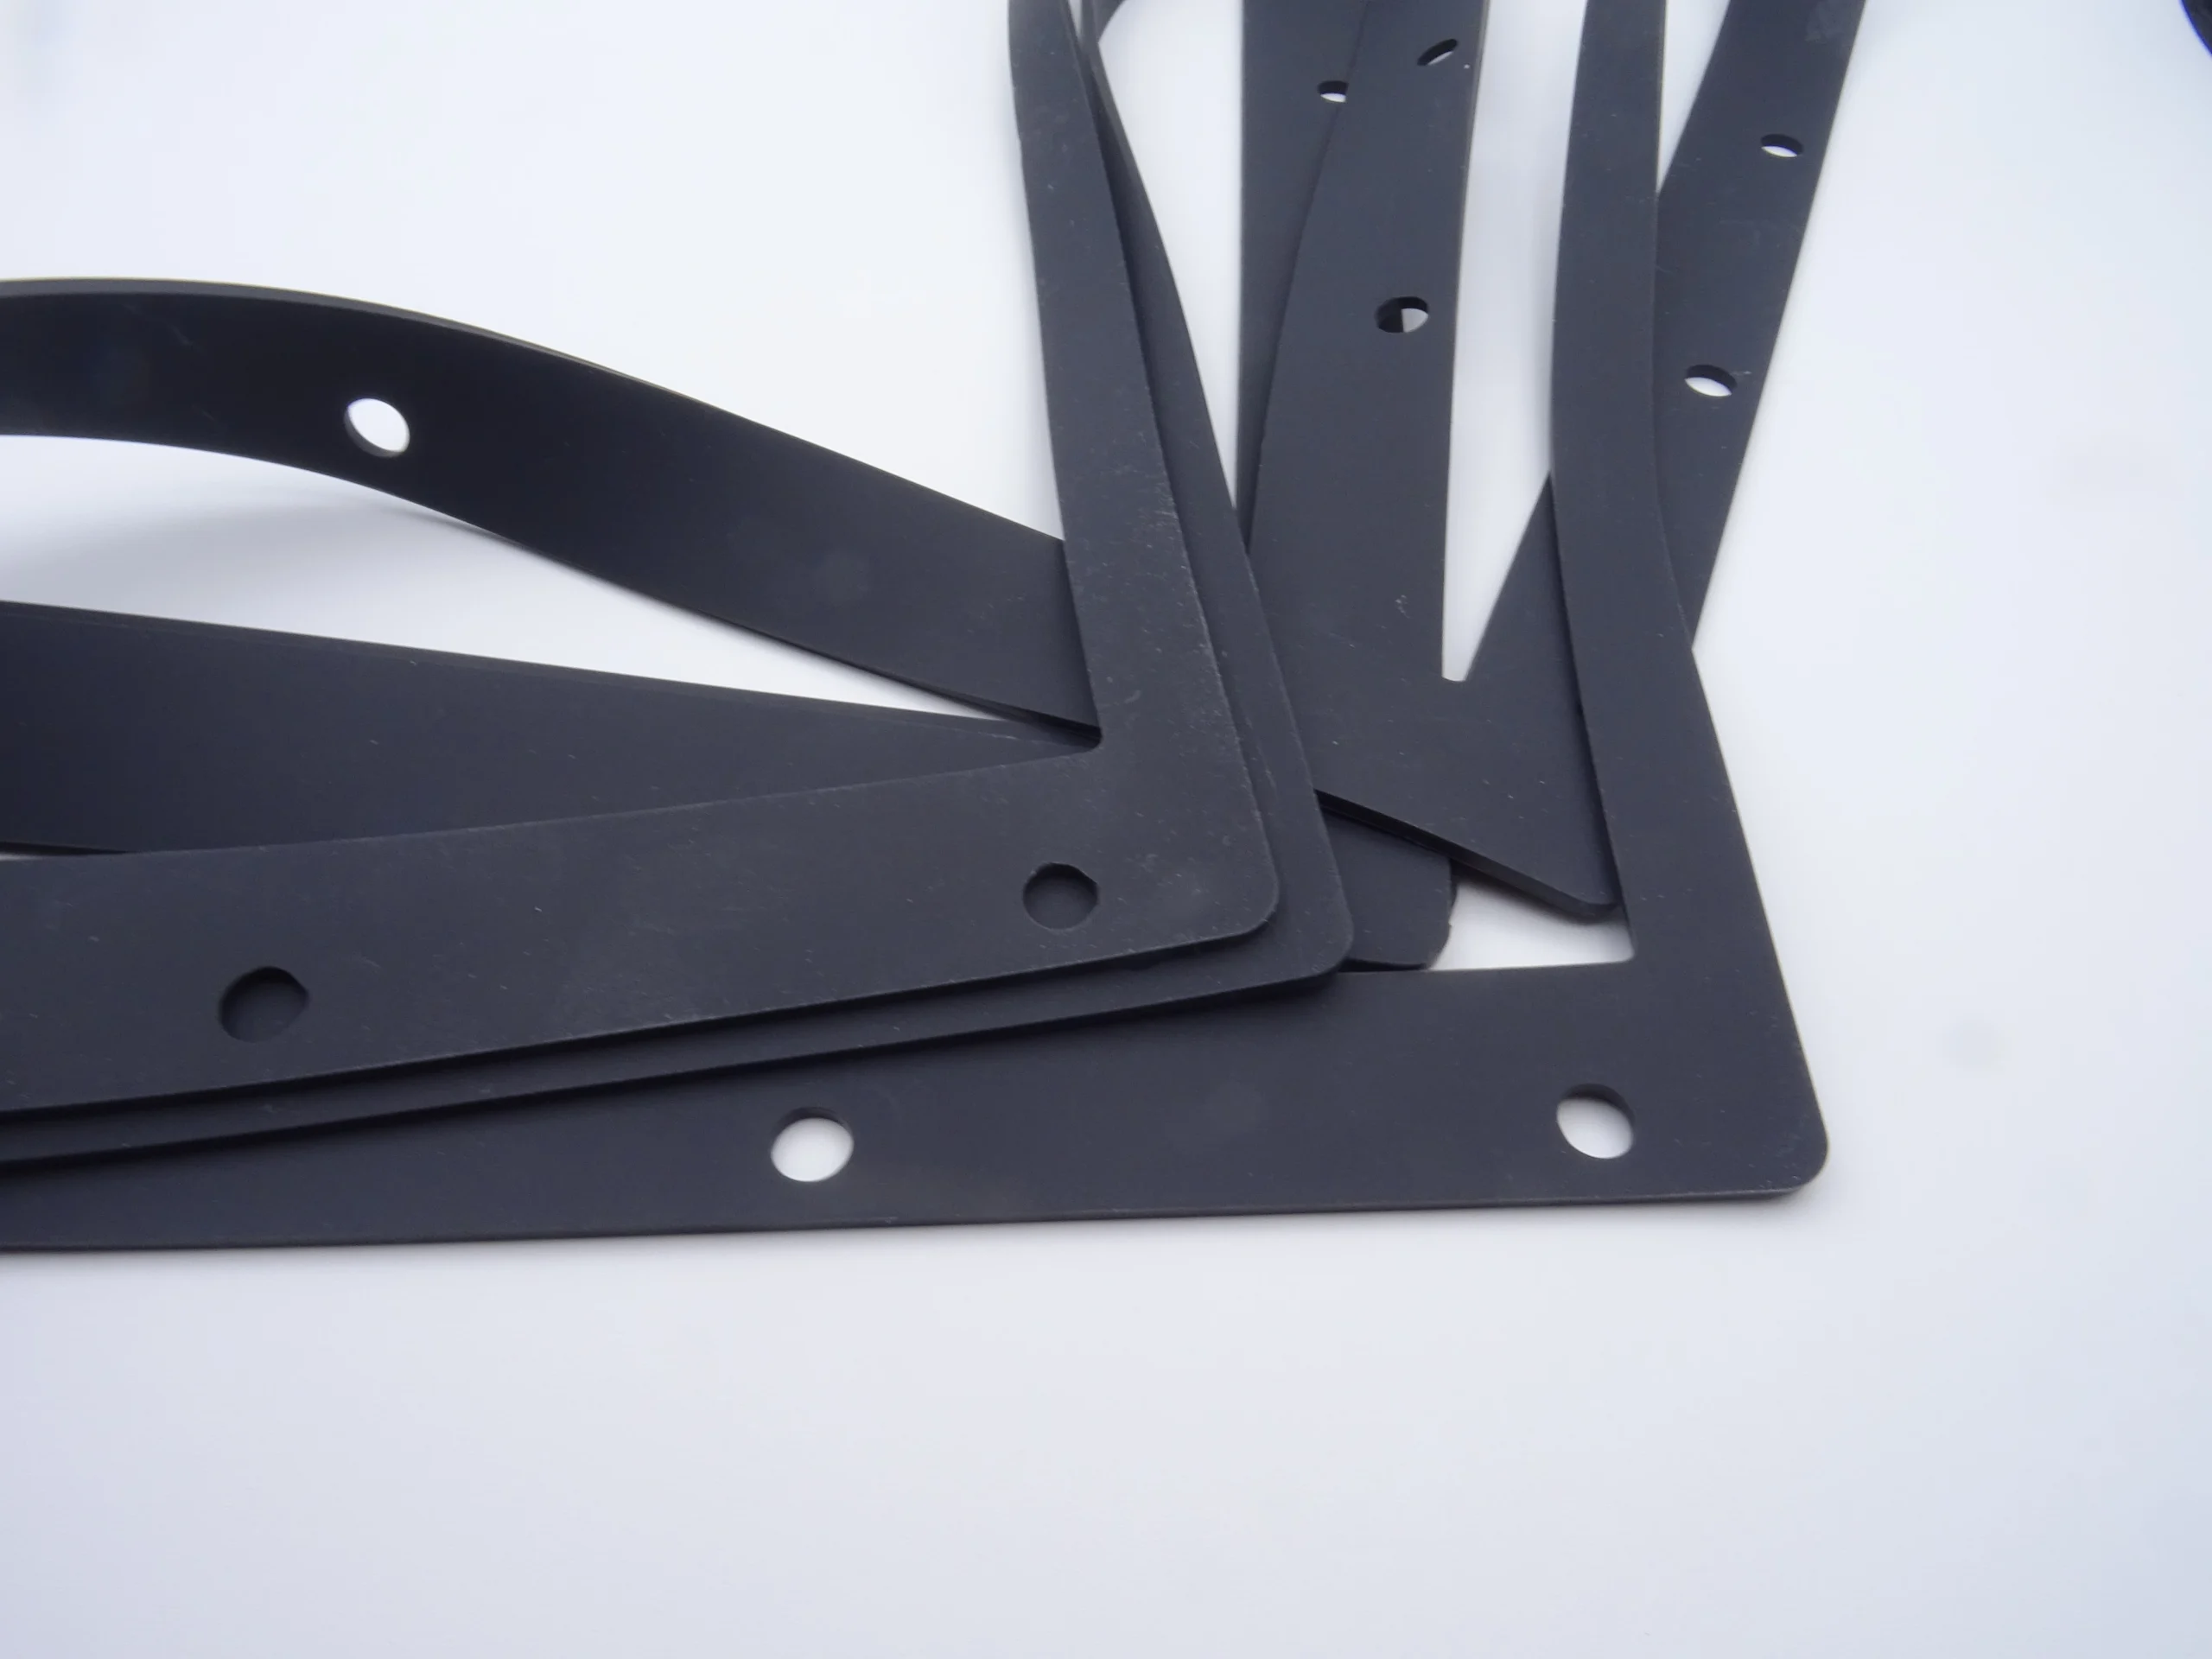
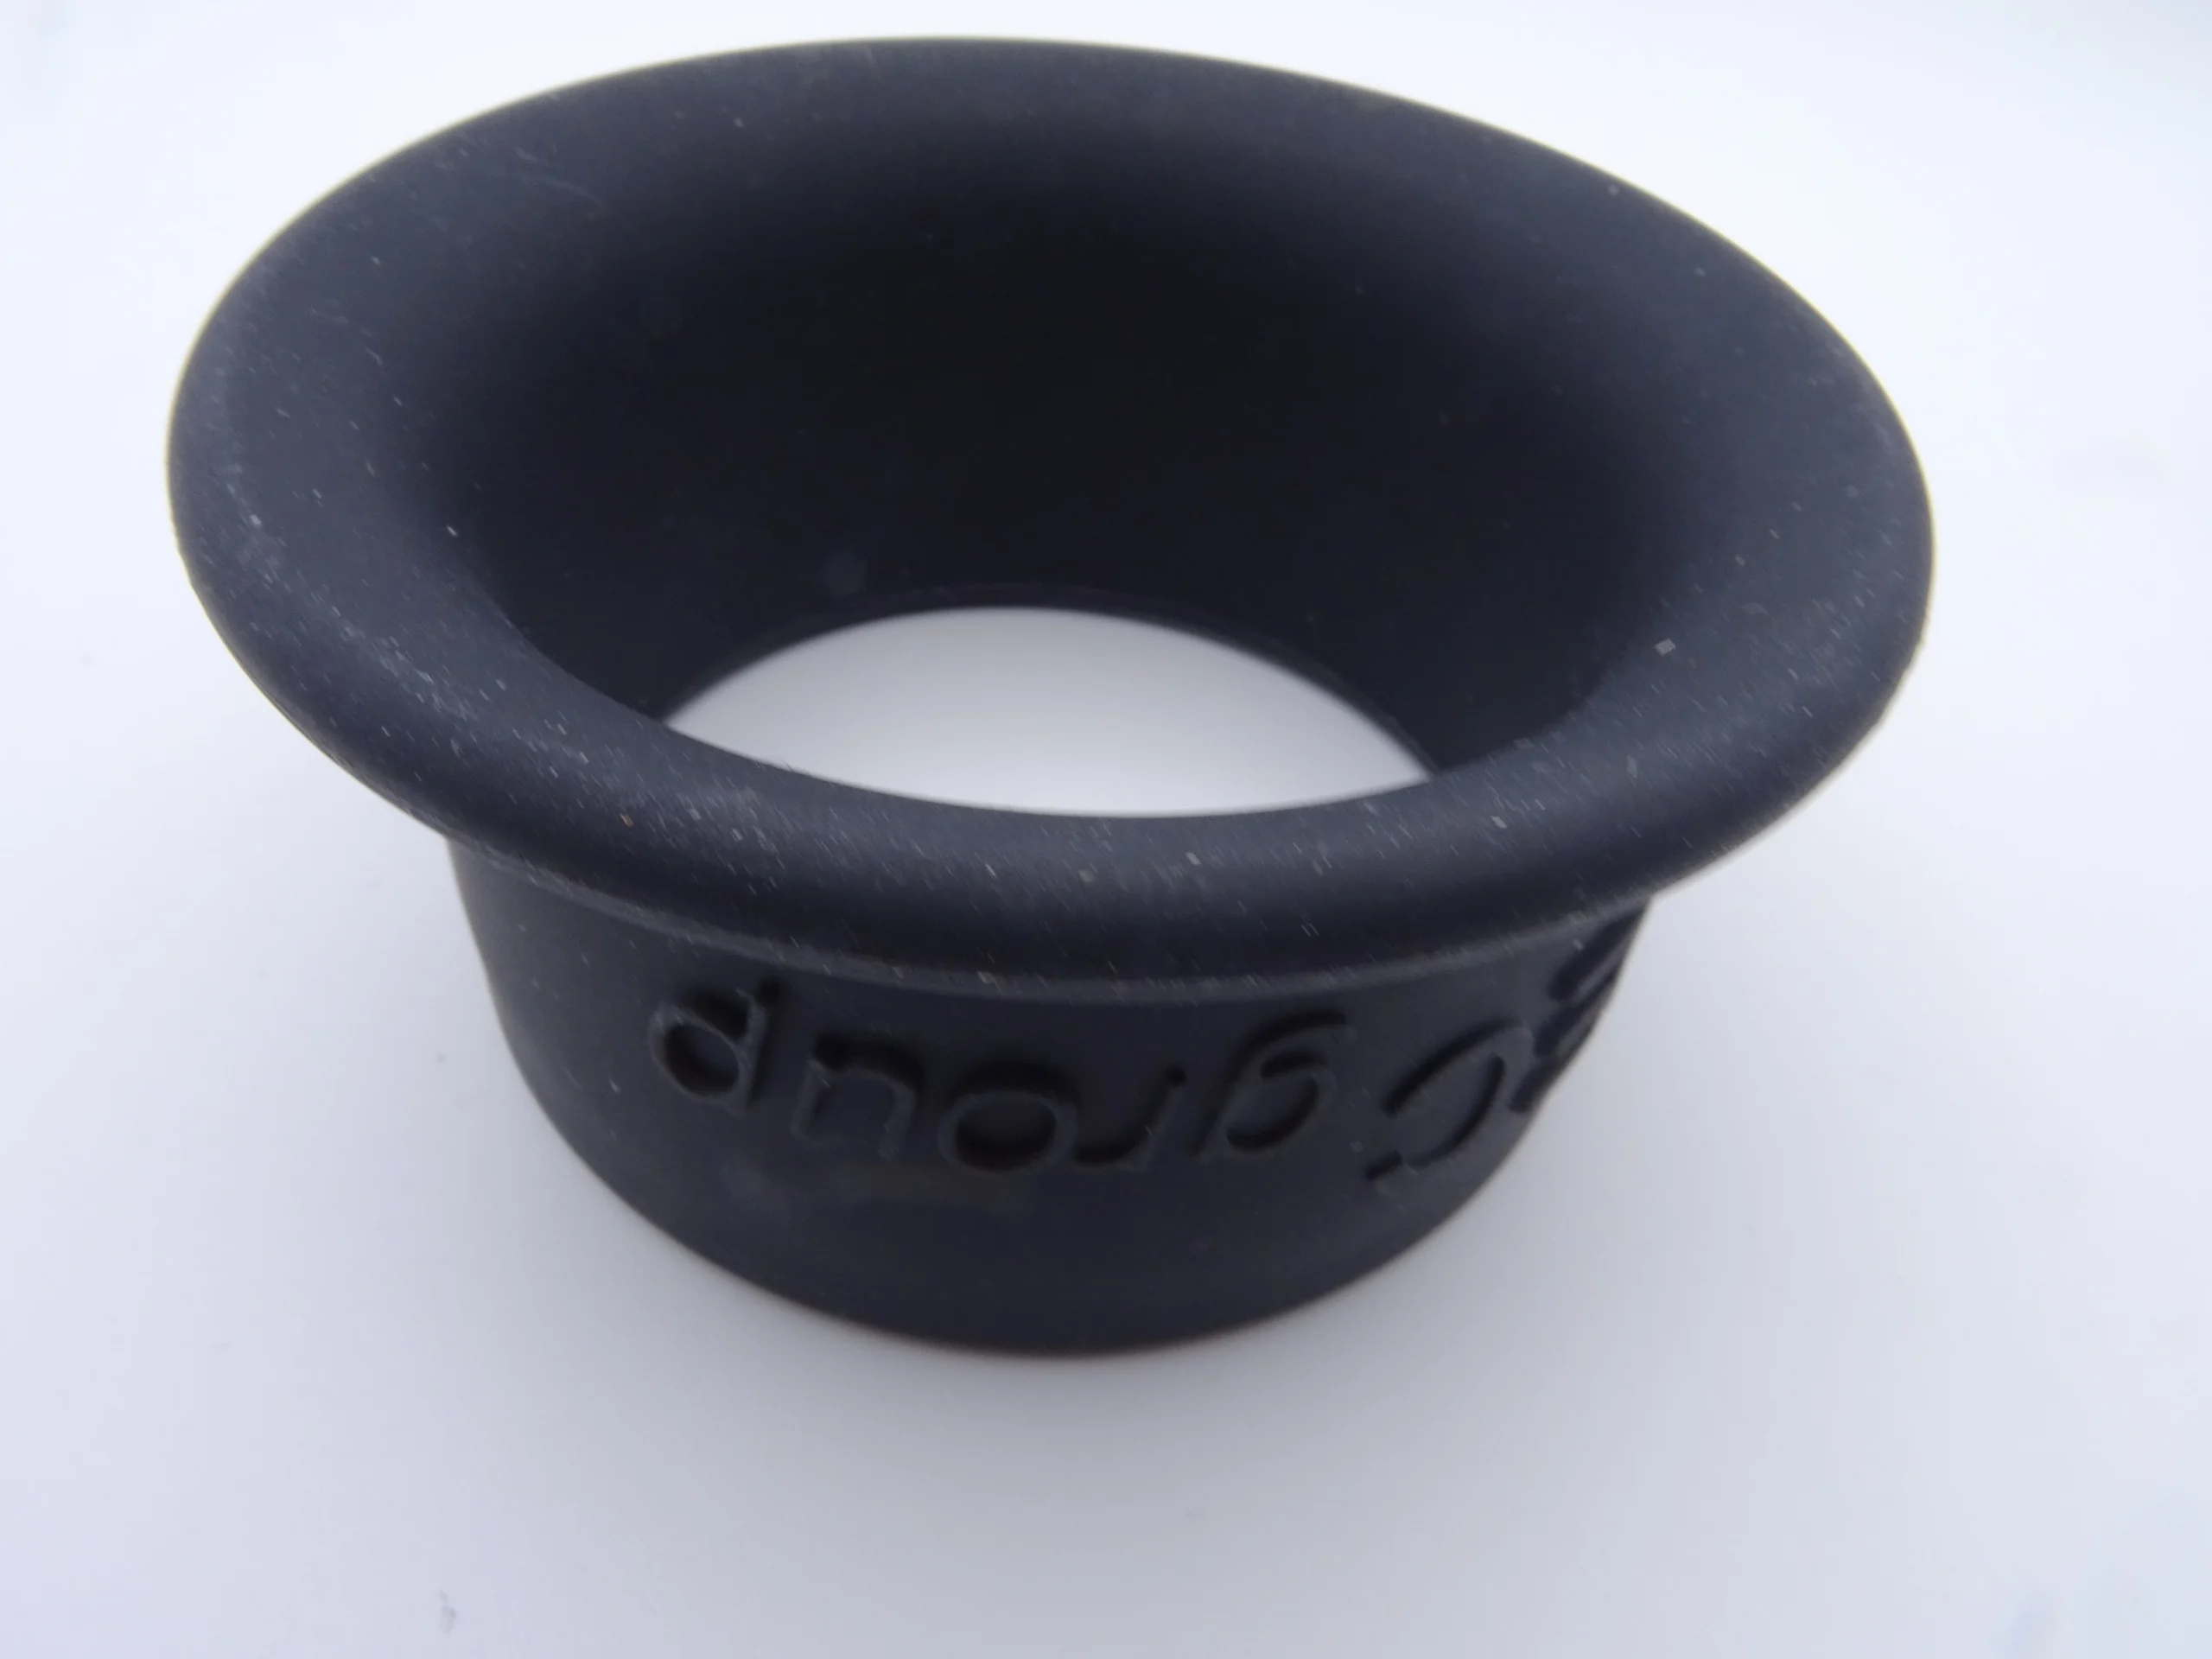
Technische Daten: Silikonformteile
| Werkstoff | HTV-Festsilikon oder LSR-Flüssigsilikon |
|---|---|
| Härtebereich | 30 bis 90 Shore A |
| Temperaturbereich | -60 °C bis 280 °C, je nach Compound |
| Fertigungsverfahren | Formpressen und Transferpressen (HTV), Spritzguss (LSR) |
| Toleranzen | nach ISO 3302-1, Klasse M2 bis M3 je nach Geometrie |
| Lebensmittelkontakt | Compounds gemäß BfR-Empfehlung XV und FDA 21 CFR 177.2600 (wiederholter Lebensmittelkontakt) verfügbar |
| Medizintechnik | Compounds mit Prüfung nach USP Class VI (USP <88>) verfügbar |
| Farben | transluzent oder eingefärbt nach Kundenvorgabe |
| Oberflächen | Standard, Smooth Surface, mit Bedruckung |
| Nachbehandlung | Tempern (Post-Curing) für Lebensmittel- und Medizinanwendungen |
| Losgrößen | Prototypen, Kleinserien und Serienfertigung |
Weitere Fragen aus der Praxis
Wie werden Silikonformteile hergestellt?
Silikonformteile entstehen durch Vulkanisation in einem Formwerkzeug. HTV-Festsilikon wird im Formpress- oder Transferpressverfahren verarbeitet, LSR-Flüssigsilikon im Spritzgussverfahren mit Kaltkanal und beheiztem Werkzeug. Das Werkzeug bestimmt Geometrie, Trennebene und Angusslage und wird vor der Serienfertigung bemustert.
Welche Zulassungen sind für Silikonformteile mit Lebensmittelkontakt relevant?
Für den Lebensmittelkontakt werden Silikon-Compounds eingesetzt, die den Anforderungen der BfR-Empfehlung XV entsprechen. Die Empfehlung ist keine Rechtsvorschrift und stellt neben Rezepturvorgaben auch Anforderungen an das fertige Silikonelastomer, darunter Grenzwerte für flüchtige und extrahierbare Bestandteile. In den USA gilt FDA 21 CFR 177.2600 für Gummiartikel im wiederholten Lebensmittelkontakt. Die Eignung des konkreten Formteils wird über eine Konformitätserklärung dokumentiert.
Welche Fertigungstoleranzen gelten für Silikonformteile?
Maßtoleranzen für Silikonformteile werden nach ISO 3302-1 vereinbart. Üblich ist die Klasse M2 für Funktionsmaße, für unkritische Maße genügt oft M3. Weil Silikon beim Vulkanisieren und Tempern schwindet, wird das Schwindmaß des jeweiligen Compounds bei der Werkzeugauslegung berücksichtigt. Engere Toleranzen als M2 sind möglich, erhöhen aber den Werkzeug- und Prüfaufwand.
Was bedeutet USP Class VI bei Silikonformteilen für die Medizintechnik?
USP Class VI ist eine Prüfklassifizierung nach USP <88>, bei der das Material und seine Extrakte in vorgegebenen Tests geprüft werden, einschließlich eines Implantationstests. Sie klassifiziert das Rohmaterial, ersetzt aber keine vollständige Biokompatibilitätsbewertung des fertigen Medizinprodukts. Diese Bewertung erfolgt risikobasiert für die konkrete Anwendung und bleibt Aufgabe des Inverkehrbringers.
Wann ist LSR-Spritzguss wirtschaftlicher als das HTV-Pressverfahren?
LSR-Spritzguss ist bei großen Stückzahlen und komplexen Geometrien mit dünnen Wandstärken wirtschaftlicher, weil der Prozess automatisiert läuft und kurze Zykluszeiten erreicht. Das HTV-Pressverfahren hat geringere Werkzeugkosten und eignet sich für kleine bis mittlere Serien, große Bauteile und Compounds mit speziellen Zulassungen. Die Entscheidung fällt anhand von Stückzahl, Geometrie und Materialanforderung.
Warum werden Silikonformteile nach dem Vulkanisieren getempert?
Das Tempern (Post-Curing) reduziert flüchtige Bestandteile und vervollständigt die Vernetzung des Silikons. Für Formteile mit Lebensmittelkontakt und in der Medizintechnik ist dieser Schritt üblich, weil er die flüchtigen Anteile senkt und die mechanischen Eigenschaften stabilisiert. Getempert wird typisch mehrere Stunden im Umluftofen bei etwa 200 °C, die genauen Parameter hängen vom Compound ab.
Lassen sich Silikonformteile fest mit Kunststoff oder Metall verbinden?
Ja, Silikonformteile lassen sich im Mehrkomponentenverfahren direkt an Kunststoff- oder Metalleinleger anvulkanisieren, alternativ werden fertige Teile mit Primer verklebt oder mechanisch fixiert. Die Haftung hängt vom Substrat, von der Vorbehandlung und vom gewählten Compound ab, selbsthaftende LSR-Typen sind für geeignete Thermoplaste verfügbar.