

Guma gąbczasta samoprzylepna: uszczelki z pianki silikonowej z taśmą klejącą
Samoprzylepna guma porowata z pianki silikonowej to właściwy wybór, gdy uszczelka musi stale pracować w temperaturze powyżej około +100 °C, w bardzo niskich temperaturach lub w kontakcie z żywnością. W przypadku kontaktu z żywnością warunkiem jest odpowiednio potwierdzona przydatność mieszanki. W wielu zastosowaniach zewnętrznych przy umiarkowanych temperaturach bardziej ekonomicznym rozwiązaniem jest guma porowata EPDM. Pianka PU jest stosowana przede wszystkim we wnętrzach, w temperaturze pokojowej i przy niewielkich obciążeniach. Trwałość mocowania uszczelki w elemencie produkowanym seryjnie zależy jednak w równym stopniu od systemu klejenia. Silikon można trwale łączyć standardowymi klejami akrylowymi dopiero po przygotowaniu powierzchni lub za pomocą taśmy dwustronnej z klejem silikonowym od strony pianki. Klej od strony montażowej dobiera się do podłoża i temperatury.
Dobór materiału: pianka silikonowa, guma porowata EPDM lub pianka PU
Pianka silikonowa, zależnie od mieszanki, nadaje się zazwyczaj do pracy w zakresie od około -60 °C do +200 °C, a niektóre jej rodzaje krótkotrwale również w wyższych temperaturach. Guma porowata EPDM pracuje zazwyczaj w temperaturze ciągłej od około -40 °C do +100 °C i wykazuje dobrą odporność na warunki atmosferyczne oraz ozon. Pianki PU są przeważnie przeznaczone do temperatur do około +80 °C, a poliestrowy PU może ulegać hydrolizie w warunkach podwyższonej temperatury i wilgotności.
Jeżeli uszczelka EPDM pracuje w dopuszczalnym zakresie temperatur i nie ma wymagań dotyczących kontaktu z żywnością, jest z reguły tańszym rozwiązaniem. Pianka silikonowa sprawdza się przy skokach temperatury wywołanych przez elementy grzejne, elektronikę mocy lub mycie gorącą wodą i parą. Jest również uzasadnionym wyborem, gdy uszczelka ma niezawodnie wracać do pierwotnego kształtu nawet po latach. Trwałe odkształcenie po ściskaniu pianki silikonowej o zamkniętych komórkach jest w podwyższonej temperaturze zazwyczaj mniejsze niż w przypadku pianek EPDM lub PU. Konkretne wartości zależą od mieszanki i warunków badania oraz są podane w karcie technicznej danego rodzaju pianki silikonowej.
Klej akrylowy czy silikonowy: dobór według temperatury i podłoża
Silikon ma niską energię powierzchniową. Standardowa taśma akrylowa słabo przylega do nieprzygotowanej powierzchni pianki silikonowej i może się odkleić już podczas zdejmowania warstwy ochronnej lub po pierwszych cyklach temperaturowych. Dlatego w produkcji seryjnej stosuje się laminowanie taśmą dwustronną z klejem silikonowym od strony pianki i klejem akrylowym od strony montażowej albo przygotowuje się powierzchnię pianki przed laminowaniem za pomocą primera lub obróbki koronowej.
Kleje akrylowe od strony montażowej zapewniają wysoką siłę klejenia na metalu, szkle i wielu powłokach lakierniczych. Zazwyczaj wytrzymują ciągłą pracę w temperaturze do około +100 °C, a zależnie od produktu krótkotrwale do około +150 °C. Na PP, PE i niektórych powłokach proszkowych potrzebny jest modyfikowany klej akrylowy lub primer.
Kleje silikonowe, zależnie od taśmy, są przeznaczone do wyższych temperatur niż kleje akrylowe i przylegają również do powierzchni zawierających silikon lub pokrytych silikonem, na których klej akrylowy nie zapewnia przyczepności. Ich początkowa siła klejenia na metalu jest zazwyczaj niższa. Sam rodzaj kleju nie określa dopuszczalnej temperatury pracy, ponieważ także taśmy silikonowe znacznie różnią się odpornością na temperaturę ciągłą i krótkotrwałą. Jeżeli uszczelka pracuje stale powyżej około +100 °C, konkretną taśmę dobiera się na podstawie karty technicznej do temperatury, obciążenia i podłoża, a następnie sprawdza na próbce. W temperaturze pokojowej na blasze stalowej lub aluminium często wystarcza połączenie kleju silikonowego od strony pianki i akrylowego od strony montażowej.
Profil, sznur okrągły czy element wykrawany: geometria określa powierzchnię klejenia
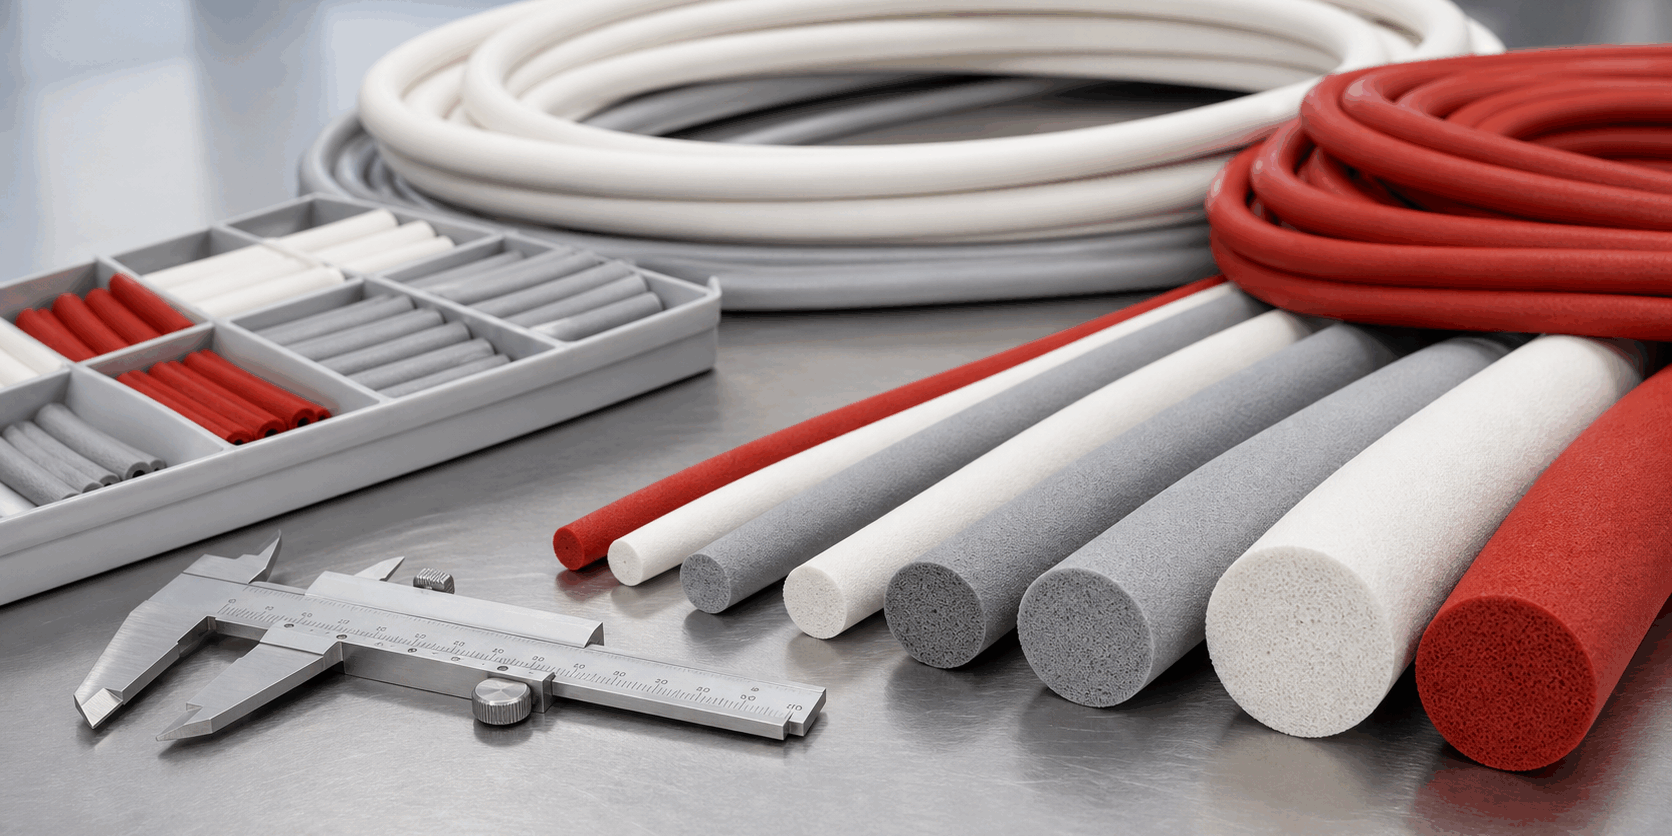
Taśma klejąca wymaga płaskiej powierzchni przylegania. W przypadku profili prostokątnych, D i P oraz płaskich pasków taśmę laminuje się na szerokości podstawy. Sznur okrągły styka się z podłożem jedynie wzdłuż wąskiej linii, przez co połączenie klejowe pozostaje odpowiednio słabe. Jeżeli uszczelnienie o zaokrąglonym przekroju ma być przyklejane, stabilniejszym rozwiązaniem jest profil D z płaską podstawą. Możliwe przekroje przedstawia zestawienie profili silikonowych.
Elementy wykrawane produkuje się z płyt laminowanych taśmą klejącą i zazwyczaj dostarcza po wykrojeniu bez przecięcia warstwy ochronnej, aby można było odklejać je pojedynczo. W przypadku uszczelek ramowych z płyty wycięta część wewnętrzna stanowi odpad. Dlatego przy dużych ramach profil z połączeniem końców lub rama wulkanizowana często pozwalają oszczędzić materiał. Omówienie uszczelek płaskich, formowanych i profilowych zawiera artykuł o uszczelkach silikonowych w przemyśle.
Wymagania dotyczące szaf sterowniczych, obudów i urządzeń dla przemysłu spożywczego
W przypadku szaf sterowniczych i obudów elektroniki często wymagany jest stopień ochrony według IEC 60529, na przykład IP54 lub IP65. Stopień ochrony dotyczy przebadanej obudowy jako całości, sama uszczelka nie ma klasy IP. Przy projektowaniu istotne są pianka o zamkniętych komórkach, równomierne ściśnięcie na całym obwodzie oraz szczelne połączenie końców. Jeżeli wymagana jest określona palność według UL 94, konkretny rodzaj pianki musi mieć odpowiednią klasyfikację. Nie dotyczy to automatycznie każdej mieszanki silikonowej.
Do kontaktu z żywnością dostępne są mieszanki pianki silikonowej zgodne z zaleceniem BfR XV lub spełniające wymagania FDA 21 CFR 177.2600 dotyczące wyrobów gumowych wielokrotnego użytku. Ramy prawne w UE określa rozporządzenie (WE) nr 1935/2004. Taśmy klejące z reguły nie mają własnego potwierdzenia zgodności do kontaktu z żywnością. Dlatego strona klejąca powinna znajdować się poza strefą kontaktu z produktem, co należy wyraźnie określić na rysunku.
Typowe błędy przy montażu i doborze materiału
Najczęstszym błędem montażowym jest rozciąganie profilu podczas przyklejania. Rozciągnięta pianka później się kurczy, pozostawiając szczeliny na połączeniach i w narożnikach. Profile układa się bez naprężeń, a na połączeniach pozostawia niewielki naddatek długości. Równie istotnym problemem jest nieoczyszczone podłoże, ponieważ olej, środki antyadhezyjne i pył uniemożliwiają zwilżenie powierzchni przez klej. Standardowo stosuje się czyszczenie izopropanolem, całkowite osuszenie i równomierne dociśnięcie. Wielu producentów taśm zaleca temperaturę aplikacji od około +15 °C.
Na etapie projektowania często przewiduje się zbyt duże ściśnięcie. Piankę o zamkniętych komórkach w praktyce ściska się zazwyczaj o około 20 do 50 % jej początkowej wysokości. Powyżej tego zakresu rosną siła zamykania i trwałe odkształcenie po ściskaniu, a cienkie pokrywy blaszane mogą się odkształcać. Częstym błędem jest również wybór pianki o zbyt dużej gęstości i twardości w celu kompensacji dużych tolerancji. Przy znacznych wahaniach szerokości szczeliny zazwyczaj lepszym wyborem jest bardziej miękka pianka o większej wysokości początkowej.
Dane do zapytania ofertowego na podstawie rysunku
W przypadku elementu produkowanego seryjnie producent potrzebuje następujących danych:
• przekrój lub kontur wykrawania wraz z tolerancjami
• rodzaj pianki, gęstość lub twardość przy ściskaniu
• zakres temperatur podczas pracy i czyszczenia
• materiał i powierzchnia podłoża
• system klejenia lub wymagania stanowiące podstawę jego doboru
• wymagane zgodności
W przypadku profili należy dodatkowo podać długość dostarczanych odcinków, formę dostawy w rolkach lub odcinkach prostych oraz położenie taśmy, a w przypadku elementów wykrawanych formę dostawy w arkuszach lub na rolce.
Jeżeli brakuje informacji o podłożu, często wybierana jest standardowa taśma, która później nie trzyma się powłoki proszkowej lub tworzywa sztucznego. Przed uruchomieniem produkcji seryjnej należy zatwierdzić próbki po sprawdzeniu ich na docelowym elemencie w rzeczywistych warunkach temperaturowych i warunkach czyszczenia.
Najczęściej zadawane pytania
Czy guma porowata zawsze ma zamknięte komórki?
Termin guma porowata oznacza w powszechnym użyciu przede wszystkim gumę spienioną o komórkach zamkniętych lub mieszanych. Pianki o otwartych komórkach chłoną wodę i nadają się raczej do ochrony przed pyłem lub tłumienia drgań. W przypadku uszczelek chroniących przed rozbryzgami wody lub środkami czyszczącymi należy wyraźnie określić na rysunku wymóg struktury o zamkniętych komórkach.
Czy temperaturę pracy ogranicza pianka, czy taśma klejąca?
W przypadku uszczelek samoprzylepnych temperaturę pracy ogranicza zazwyczaj taśma klejąca. Pianka silikonowa, zależnie od mieszanki, wytrzymuje zwykle około +200 °C, natomiast klej akrylowy w pracy ciągłej zazwyczaj tylko około +100 °C. Dlatego przy projektowaniu decyduje niższa z wartości dla obu komponentów.
Czy profil samoprzylepny można prowadzić wokół narożników?
Przy dużych promieniach profil można ułożyć wokół narożnika. Przy ciasnych narożnikach warstwa ochronna lub taśma marszczy się po wewnętrznej stronie, zmniejszając powierzchnię klejenia. W takich miejscach profile zazwyczaj łączy się po przycięciu pod kątem, nacina od strony klejącej lub dostarcza w postaci wulkanizowanej ramy z gotowymi narożnikami.
Czy samoprzylepną uszczelkę z pianki silikonowej można ponownie wykorzystać po demontażu?
Z reguły nie jest ona przeznaczona do ponownego montażu. Podczas odklejania klej zbiera zanieczyszczenia lub częściowo pozostaje na podłożu, a pianka może się naderwać. W przypadku regularnie otwieranych pokryw serwisowych uszczelka powinna być przyklejona do pokrywy i uszczelniać przez docisk do gładkiej powierzchni współpracującej.
Kiedy połączenie klejowe można w pełni obciążyć?
Kleje akrylowe osiągają końcową siłę klejenia zazwyczaj po 24 do 72 godzinach w temperaturze pokojowej. W tym czasie klej wnika w nierówności powierzchni. Jeżeli element zostanie wcześniej poddany działaniu wysokich temperatur, sił ścinających lub czyszczeniu, uszczelka może się odkleić. Planując badania próbek, należy uwzględnić czas potrzebny do osiągnięcia końcowej siły klejenia.