

Caoutchouc cellulaire autocollant : joints en mousse de silicone avec ruban adhésif
Le caoutchouc cellulaire autocollant en mousse de silicone est le bon choix lorsqu’un joint doit fonctionner durablement au-dessus d’environ +100 °C, à très basse température ou au contact des aliments. Pour le contact alimentaire, cela suppose que l’aptitude de la formulation soit dûment démontrée. Pour de nombreuses applications extérieures à des températures modérées, le caoutchouc cellulaire EPDM est la solution la plus économique. La mousse PU est surtout utilisée en intérieur, à température ambiante et sous faible sollicitation. La tenue du joint sur la pièce de série dépend toutefois tout autant du système adhésif. Un collage fiable du silicone avec des adhésifs acryliques courants nécessite un traitement préalable ou un ruban double face doté d’un adhésif silicone côté mousse. Le choix de l’adhésif côté montage dépend du support et de la température.
Choix du matériau : mousse de silicone, caoutchouc cellulaire EPDM ou mousse PU
Selon la formulation, la mousse de silicone s’utilise généralement dans une plage d’environ -60 °C à +200 °C, certaines qualités supportant des températures supérieures pendant de courtes durées. Le caoutchouc cellulaire EPDM convient généralement à des températures de service continu d’environ -40 °C à +100 °C et présente une bonne résistance aux intempéries et à l’ozone. Les mousses PU sont généralement conçues pour des températures allant jusqu’à environ +80 °C, et le PU polyester peut subir une hydrolyse en présence de chaleur humide.
Si un joint EPDM reste dans la plage de température admissible et qu’aucune exigence de contact alimentaire ne s’applique, il constitue généralement la solution la moins coûteuse. La mousse de silicone se justifie en cas de pics de température dus à des éléments chauffants, à l’électronique de puissance ou au nettoyage à l’eau chaude et à la vapeur. Elle se justifie également lorsque le joint doit conserver une capacité de récupération fiable après plusieurs années. À température élevée, la déformation rémanente après compression de la mousse de silicone à cellules fermées est généralement plus faible que celle des mousses EPDM ou PU. Les valeurs précises dépendent de la formulation et des conditions d’essai et figurent dans la fiche technique de la qualité de mousse de silicone concernée.
Adhésif acrylique ou silicone : choix selon la température et le support
Le silicone présente une faible énergie de surface. Un ruban acrylique standard adhère mal à une mousse de silicone non traitée et peut se décoller dès le retrait du protecteur ou après les premiers cycles thermiques. En production de série, on applique donc soit un ruban double face avec un adhésif silicone côté mousse et un adhésif acrylique côté montage, soit un traitement préalable de la surface de la mousse par primaire ou effet corona avant l’application du ruban.
Les adhésifs acryliques côté montage offrent une adhérence élevée sur le métal, le verre et de nombreuses peintures. Ils supportent généralement une température d’environ +100 °C en continu et, selon le produit, jusqu’à environ +150 °C pendant de courtes durées. Sur le PP, le PE et certains revêtements en poudre, un adhésif acrylique modifié ou un primaire est nécessaire.
Selon le ruban, les adhésifs silicone sont conçus pour des températures plus élevées que les adhésifs acryliques et adhèrent également aux surfaces contenant du silicone ou revêtues de silicone, sur lesquelles les adhésifs acryliques n’adhèrent pas. Leur adhérence initiale sur le métal est généralement plus faible. Le type d’adhésif ne suffit pas à lui seul à définir une température d’utilisation admissible, car les rubans silicone présentent eux aussi des différences importantes entre les températures admissibles en continu et pendant de courtes durées. Si le joint fonctionne durablement au-dessus d’environ +100 °C, le ruban est sélectionné selon sa fiche technique en fonction de la température, des sollicitations et du support, puis testé sur un échantillon. À température ambiante, sur de la tôle d’acier ou de l’aluminium, la combinaison d’un adhésif silicone côté mousse et d’un adhésif acrylique côté montage suffit souvent.
Profilé, cordon rond ou pièce découpée : la géométrie détermine la surface de collage
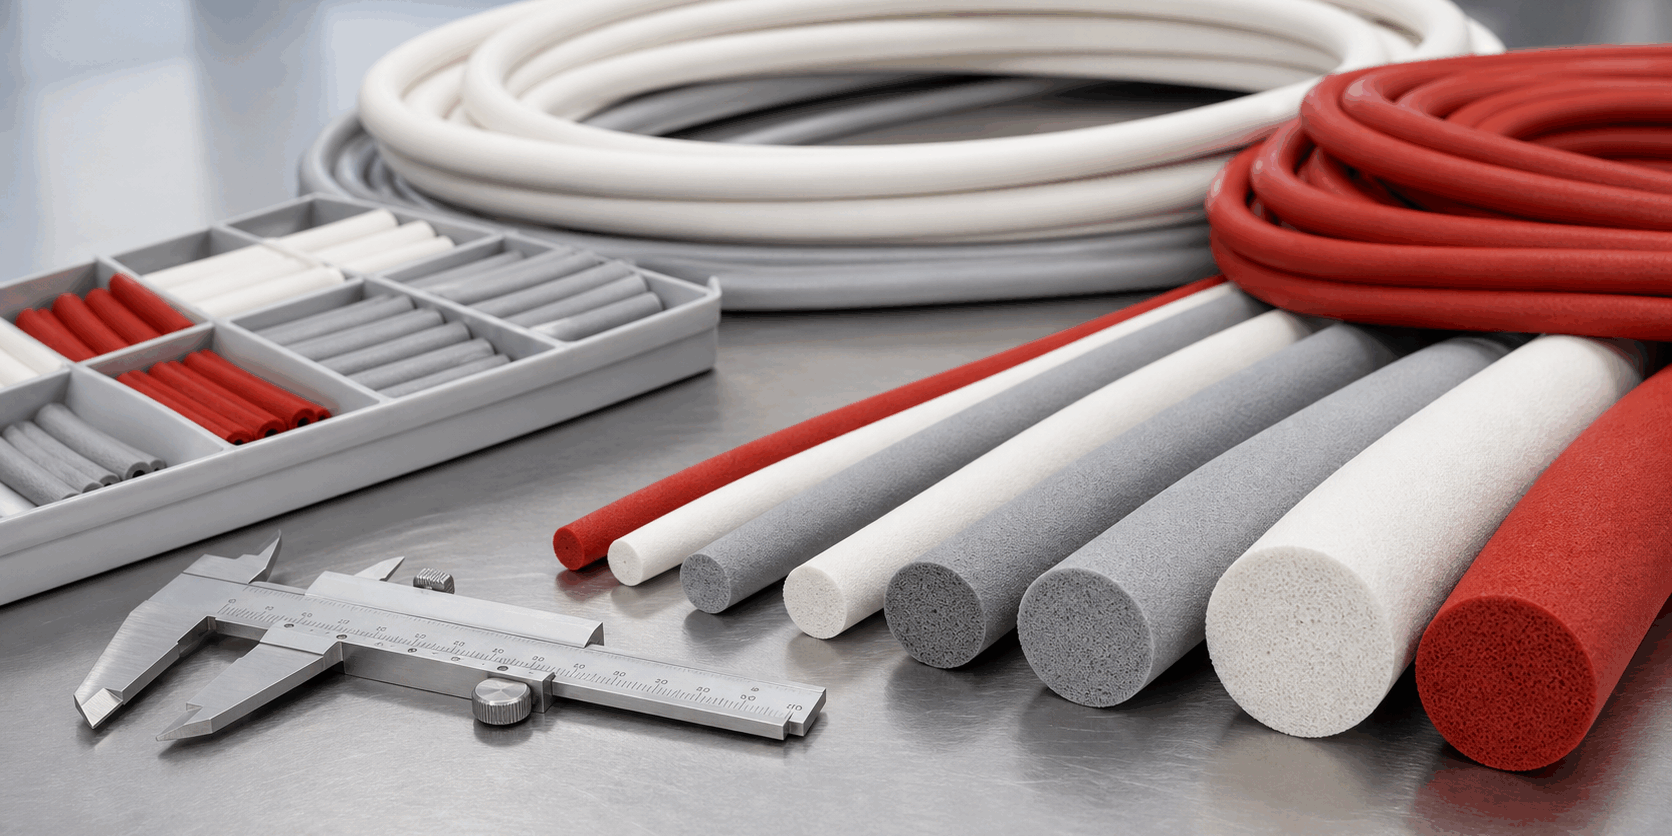
Un ruban adhésif nécessite une surface d’appui plane. Sur les profilés rectangulaires, en D et en P ainsi que sur les bandes plates, il est appliqué sur la largeur de la base. Un cordon rond ne repose que sur une ligne étroite, ce qui limite la résistance du collage. Lorsqu’un contour d’étanchéité arrondi doit être collé, un profilé en D à base plate constitue la solution la plus stable. Les sections possibles sont présentées dans l’aperçu des profilés en silicone.
Les pièces découpées sont fabriquées à partir de plaques revêtues d’adhésif et sont généralement livrées découpées à mi-chair sur leur protecteur, afin de pouvoir être décollées individuellement. Pour les joints cadres découpés dans une plaque, la partie intérieure constitue une chute. Pour les grands cadres, un profilé avec jonction ou un cadre vulcanisé permet donc souvent d’économiser de la matière. L’article consacré aux joints en silicone dans l’industrie présente les différents joints plats, moulés et profilés.
Exigences des armoires électriques, des boîtiers et des équipements alimentaires
Pour les armoires électriques et les boîtiers électroniques, un indice de protection selon IEC 60529 est souvent exigé, par exemple IP54 ou IP65. Cet indice de protection s’applique à l’ensemble du boîtier testé ; le joint seul ne possède pas de classe IP. Pour le dimensionnement, les points déterminants sont une mousse à cellules fermées, une compression uniforme sur tout le périmètre et une jonction étanche. Si un comportement au feu selon UL 94 est exigé, la qualité de mousse concernée doit disposer de la classification correspondante. Cela ne s’applique pas automatiquement à toutes les formulations de silicone.
Pour le contact alimentaire, il existe des formulations de mousse de silicone conformes à la recommandation XV du BfR ou répondant aux exigences de FDA 21 CFR 177.2600 relatives aux articles en caoutchouc à usage répété. Dans l’UE, le cadre juridique est fixé par le règlement (CE) n° 1935/2004. Les rubans adhésifs ne disposent généralement pas de leur propre conformité pour le contact alimentaire. La face adhésive doit donc se trouver hors de la zone en contact avec le produit, ce que le plan doit préciser explicitement.
Erreurs courantes lors du montage et du choix du matériau
L’erreur de montage la plus fréquente consiste à étirer le profilé pendant le collage. La mousse étirée se rétracte ensuite et laisse un espace au niveau des jonctions et des angles. Les profilés doivent être posés sans tension et les jonctions réalisées avec une légère surlongueur. Un support non nettoyé est tout aussi problématique, car l’huile, les agents de démoulage et la poussière empêchent le mouillage de la surface. La méthode habituelle consiste à nettoyer à l’isopropanol, à laisser sécher complètement et à exercer une pression uniforme. De nombreux fabricants de rubans préconisent une température d’application à partir d’environ +15 °C.
Une compression excessive est souvent prévue lors du dimensionnement. En pratique, la mousse à cellules fermées est généralement comprimée d’environ 20 à 50 % de sa hauteur initiale. Au-delà, la force de fermeture et la déformation rémanente après compression augmentent, et les couvercles en tôle fine peuvent se déformer. Une autre erreur courante consiste à choisir une mousse trop dense et trop ferme pour compenser des tolérances importantes. Lorsque le jeu varie fortement, une mousse plus souple avec une hauteur initiale plus importante constitue généralement le meilleur choix.
Informations à fournir pour une demande de devis sur plan
Pour une pièce de série, le fabricant a besoin des informations suivantes :
• Section ou contour de découpe avec tolérances
• Type de mousse, masse volumique ou résistance à la compression
• Plage de température en service et lors du nettoyage
• Matériau et état de surface du support
• Système adhésif ou exigence permettant de le définir
• Conformités requises
Pour les profilés, il faut également préciser les dimensions de livraison, le conditionnement en rouleaux ou en longueurs droites et la position du ruban ; pour les pièces découpées, le conditionnement en feuilles ou en rouleaux.
Lorsque le support n’est pas précisé, un ruban standard est souvent choisi, puis n’adhère pas à la peinture en poudre ou au plastique. Avant le lancement de la production en série, des échantillons doivent être validés sur la pièce réelle, dans les conditions effectives de température et de nettoyage.
Questions fréquentes
Le caoutchouc cellulaire est-il toujours à cellules fermées ?
Dans l’usage courant, le terme caoutchouc cellulaire désigne principalement un caoutchouc expansé à cellules fermées ou mixtes. Les mousses à cellules ouvertes absorbent l’eau et conviennent davantage à la protection contre la poussière ou à l’amortissement. Pour les joints assurant une étanchéité aux projections d’eau ou aux produits de nettoyage, la structure à cellules fermées doit être explicitement exigée sur le plan.
La température d’utilisation est-elle limitée par la mousse ou par le ruban adhésif ?
Pour les joints autocollants, c’est généralement le ruban adhésif qui limite la température d’utilisation. Selon la formulation, la mousse de silicone supporte généralement environ +200 °C, tandis qu’un adhésif acrylique ne supporte généralement qu’environ +100 °C en continu. Le dimensionnement doit donc se baser sur la plus faible des valeurs des deux composants.
Un profilé autocollant peut-il suivre des angles ?
Lorsque le rayon est grand, le profilé peut suivre l’angle. Dans les angles serrés, le protecteur ou le ruban forme des plis sur la face intérieure, ce qui réduit la surface de collage. À ces endroits, les profilés sont généralement assemblés par coupe d’onglet, entaillés côté adhésif ou livrés sous forme de cadres vulcanisés avec des angles préformés.
Un joint autocollant en mousse de silicone peut-il être réutilisé après démontage ?
Le joint n’est généralement pas prévu pour être remonté. Lors du décollement, l’adhésif se charge de saletés ou reste en partie sur le support, et la mousse peut se déchirer. Pour les couvercles de maintenance ouverts régulièrement, le joint doit être collé au couvercle et assurer l’étanchéité contre une surface d’appui lisse.
Quand le collage peut-il supporter toutes les sollicitations prévues ?
Les adhésifs acryliques atteignent généralement leur adhérence finale après 24 à 72 heures à température ambiante. Pendant ce temps, l’adhésif pénètre dans les aspérités de la surface. Si la pièce est exposée plus tôt à des températures élevées, à des efforts de cisaillement ou à un nettoyage, le joint peut se décoller. Pour les essais sur échantillon, il faut prévoir le délai nécessaire pour atteindre l’adhérence finale.